Vissa plastkomponenter kan inte uppnå sin erforderliga struktur, utseende, tätning, grepp eller funktionella integration genom en enda formsprutningsoperation. När en gjuten del behöver ett extra materiallager, insats, funktion eller sekundär gjuten sektion,Sekundär formsprutningkan ge ett lämpligt tillverkningssätt.
Denna process är särskilt användbar när den slutliga komponenten behöver kombinera olika material eller integrera en tidigare formad komponent i en gjuten struktur. Det kan hjälpa till att minska separata monteringsoperationer samtidigt som det tillåter tillverkare att utveckla delar med mer komplexa funktionskrav.Kinghetillhandahåller formsprutningslösningar för kunder som kräver sekundära formningsprocesser för olika industriella tillämpningar.
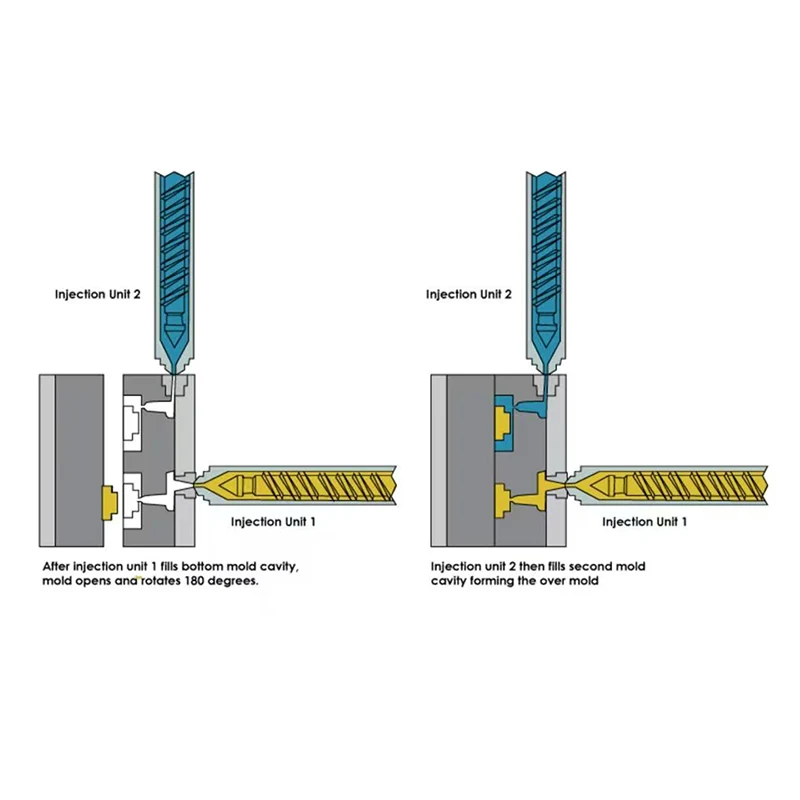
Sekundärformningsformsprutning avser en formsprutningsprocess i vilken en befintlig gjuten komponent eller förberedd insats utsätts för en annan formningsoperation. Ett andra material eller gjuten sektion formas sedan runt eller på den ursprungliga komponenten.
Den första komponenten fungerar som substrat, medan den andra gjutningssteget tillför ytterligare material eller funktionalitet. Beroende på produktdesignen kan det sekundära materialet ge tätning, isolering, skydd, grepp, strukturell integration eller andra erforderliga egenskaper.
Olika material kan ge olika prestandaegenskaper. En styv plast kan ge strukturellt stöd, medan ett mjukare material kan förbättra greppet, tätningen, dämpningen eller vibrationsmotståndet.
Valet av kompatibla material är viktigt eftersom gränssnittet mellan det första och andra materialet kan påverka tillförlitligheten hos den färdiga komponenten.
Konventionell tillverkning kan kräva att separata komponenter gjutas först och sedan monteras med hjälp av lim, fästelement, presspassning, svetsning eller andra metoder. Sekundär formning kan integrera några av dessa funktioner direkt i formningsprocessen.
Att minska separata monteringssteg kan förenkla produktionsflödet och minska antalet enskilda komponenter som behöver hanteras under tillverkningen.
Sekundär formgjutning kan kombinera ett substrat och ett ytterligare material till en integrerad komponent. Detta kan vara användbart när en produkt kräver ett skyddande yttre skikt, tätningsområde, flexibel sektion eller inbäddad komponent.
Den slutliga designen kan därför tillhandahålla flera funktioner inom en enda gjuten enhet snarare än att förlita sig på flera separat tillverkade delar.
Ett sekundärt material kan modifiera ytegenskaperna hos en befintlig gjuten del. Beroende på material och design kan detta ge förbättrat grepp, dämpning, tätning, isolering, vibrationsdämpning eller miljöskydd.
Fordonskomponenter behöver ofta tåla vibrationer, temperaturförändringar, fukt och upprepad mekanisk användning. Sekundär formning kan användas när en styv plaststruktur behöver ytterligare tätning, dämpning, isolering eller skyddsmaterial.
Potentiella applikationer inkluderar strömbrytare, handtag, kontakter, sensorhus, skyddskåpor och andra komponenter som kräver multimaterialkonstruktion.
Elektriska produkter innehåller ofta terminaler, kontakter, ledningar, kontakter och andra komponenter som måste integreras i plasthöljen. Sekundär formgjutning kan hjälpa till att placera och skydda dessa element i den slutliga komponenten.
För elektriska applikationer bör materialval och formningsförhållanden utvärderas enligt isolering, temperatur, dimensionsstabilitet och miljökrav.
Konsumentprodukter som handhållna enheter, verktyg, reglage, handtag och hushållsutrustning kan kräva andra ytegenskaper än de som tillhandahålls av en enda styv plast.
Ett sekundärt flexibelt material kan läggas till utvalda områden för att förbättra grepp, komfort, stötdämpning eller hanteringsprestanda.
Medicinska och hälsovårdsprodukter kan kräva integrerade strukturer med specifika krav på renhet, materialkompatibilitet, kemikaliebeständighet, sterilisering och dimensionell konsistens.
När sekundär formning används för sådana applikationer, bör de valda materialen och tillverkningsprocessen utvärderas mot tillämpliga produkt- och myndighetskrav.
Industriell utrustning kan använda sekundära gjutna komponenter för skyddskåpor, tätningar, grepp, vibrationskontrollelement, kabelskydd och andra funktionella delar.
Processen kan vara användbar när en komponent måste kombinera styva strukturella prestanda med ett annat material som ger ytterligare skydd eller flexibilitet.
Det första formningssteget producerar det primära substratet eller baskomponenten. Dess dimensioner och ytegenskaper måste kontrolleras eftersom de direkt påverkar den andra formningsoperationen.
Substratet kan inkludera specifika spår, ribbor, hål, underskärningar eller andra strukturella särdrag utformade för att hjälpa till att positionera komponenten eller förbättra den mekaniska retentionen under sekundär formning.
Efter det första formningssteget förbereds substratet för den andra operationen. Beroende på processen kan förberedelse involvera rengöring, placering, inspektion, förvärmning eller överföring av komponenten till en annan form.
Noggrann positionering är särskilt viktig när det andra materialet endast måste täcka ett specifikt område av substratet.
Det andra materialet injiceras i formen runt eller på det preparerade substratet. Materialet strömmar in i det avsedda hålrummet och bildar den erforderliga sekundära strukturen.
Insprutningstryck, temperatur, fyllningshastighet, kylningsförhållanden och formdesign måste kontrolleras enligt valt material och produktgeometri.
Efter injektion får komponenten svalna och stabiliseras före utkastning och inspektion. Den färdiga delen bör kontrolleras för dimensionell noggrannhet, bindning eller mekanisk retention, ytkvalitet, flash, deformation och andra processrelaterade defekter.
De första och andra materialen måste väljas i enlighet med deras fysiska egenskaper och bearbetningsegenskaper. I applikationer som kräver material-till-material vidhäftning, är kompatibilitet mellan substrat och sekundärt material särskilt viktigt.
Om materialen inte binder ordentligt kan den färdiga komponenten uppleva separation eller andra gränssnittsproblem under service.
Formen på den första gjutna komponenten påverkar hur det andra materialet flyter och förblir fäst. Spår, ribbor, underskärningar och andra geometriska egenskaper kan ibland förbättra den mekaniska retentionen.
Att designa substratet och det sekundära lagret tillsammans under det tidiga produktutvecklingsstadiet kan hjälpa till att undvika tillverkningsproblem senare.
Den andra injektionsprocessen måste styras enligt materialets bearbetningsfönster. Överdriven temperatur, tryck eller insprutningshastighet kan påverka substratet, medan otillräckliga fyllningsförhållanden kan orsaka ofullständig formning eller ytdefekter.
När en befintlig komponent placeras i en form för sekundär formning, måste dess position kontrolleras noggrant. Felinriktning kan resultera i ojämn materialtäckning, dimensionella avvikelser, utsatta områden eller inkonsekventa färdiga delar.
| Ansökan | Sekundär formningsfunktion |
|---|---|
| Handtag och grepp | Lägg till en mjukare eller bekvämare greppyta |
| Elektriska anslutningar | Kapsla in eller skydda kontakter och anslutningsområden |
| Tätningskomponenter | Lägg tätningsmaterial runt ett styvt underlag |
| Bildelar | Ge isolering, skydd, dämpning eller tätning |
| Industriella komponenter | Lägg till skyddande eller vibrationsbeständigt material |
| Konsumentprodukter | Förbättra grepp, utseende, komfort eller slagtålighet |
| Elektroniska höljen | Integrera skyddande eller isolerande material |
| Utvärderingsobjekt | Köparens övervägande |
|---|---|
| Basmaterial | Bekräfta materialet som används för det första formningssteget |
| Sekundärt material | Kontrollera kompatibiliteten med underlaget |
| Del Geometri | Utvärdera spår, ribbor, underskärningar och andra retentionsegenskaper |
| Bindningskrav | Bestäm om kemisk vidhäftning eller mekanisk retention krävs |
| Dimensionell tolerans | Definiera kritiska dimensioner för båda formningsstegen |
| Ytfinish | Ange krav på struktur, utseende och ytkvalitet |
| Produktionsvolym | Överväg verktygs- och processkrav enligt den årliga efterfrågan |
| Automatisering | Bestäm om substratladdning och överföring ska automatiseras |
| Inspektion | Definiera krav på dimensionella, visuella och funktionella inspektioner |
| Applikationsmiljö | Tänk på temperatur, kemikalier, fukt, vibrationer och mekanisk belastning |
Formkonstruktionen bör ge en lämplig flödesväg för det sekundära materialet. Dålig flödesdesign kan leda till ofullständig fyllning, instängd luft, svetslinjer eller ojämn materialfördelning.
Det sekundära skiktet bör ha en lämplig och konsekvent tjocklek där så är möjligt. Betydande variationer kan påverka kylning, krympning, dimensionsstabilitet och ytutseende.
Den sekundära gjutna geometrin bör tillåta att den färdiga delen kan avlägsnas från formen utan att skada substratet eller det nybildade materialet. Dragvinklar och utstötningsplatser bör därför beaktas vid mögelutveckling.
Om den sekundära formningsprocessen är avsedd att ersätta en separat monteringsoperation, bör hela tillverkningssekvensen utvärderas innan verktyget börjar. Detta inkluderar substratproduktion, överföring, sekundär formning, inspektion och slutförpackning.
Att integrera flera material eller komponenter i en gjuten del kan minska antalet enskilda delar som behöver hanteras och monteras.
En kontrollerad formningsprocess kan ge en mer konsekvent placering av det sekundära materialet än manuell montering, särskilt när lämpliga verktyg och automatiserade lastningssystem används.
När den sekundära gjutningsprocessen framgångsrikt ersätter limapplicering, mekanisk fästning eller annan monteringsoperation, kan tillverkare förenkla produktionsarbetsflödet och minska potentiella monteringsrelaterade variationer.
Kinghekan utvärdera sekundära formningskrav enligt detaljstruktur, material, produktionsvolym, dimensionskrav och avsedd användning. Tidig processutvärdering hjälper till att avgöra om sekundär formning är lämplig för den specifika komponenten.
Sekundär formning kräver samordning mellan den första formade komponenten, överförings- eller positioneringsmetod, andra form, injektionsparametrar och inspektionsprocessen. Dessa faktorer bör beaktas tillsammans för att skapa ett stabilt produktionsarbetsflöde.
För fordons-, elektronik-, industri-, konsument- och andra applikationer kan det erforderliga sekundära materialet och formningsstrukturen variera avsevärt.Kinghestödjer kunderna i att utvärdera processen enligt de funktionella kraven för den färdiga komponenten snarare än att behandla sekundär formning som en standardprocess som passar alla.