Snabbt svar
Använd 3D-utskrift för att godkänna skulpturen, hartsgjutning för mycket små deluxe upplagor och formsprutning för allt du faktiskt kommer att skicka i kvantitet eller omtryck. De tre är inte riktigt konkurrenter – de upptar olika punkter på samma projekttidslinje. Det som avgör din rutt är kvantitet, om designen är frusen och hur mycket handarbete du är villig att betala för varje enskild bit. Detta är en gjutningsjämförelse, inklusive de fall där gjutning är fel svar.
Nästan varje jämförelse av dessa tre processer online publiceras av en tjänst som bara säljer en av dem. Det formar slutsatsen mer än ingenjören gör. Vi tillverkar formar och formdelar, så behandla vår partiskhet som deklarerats - och läs sedan avsnitt sju, där vi tydligt säger när vi inte ska anställa oss.
Den här artikeln ligger under vår bredare guide tilltillverkning av anpassade brädspelskomponenter, som täcker hela materialförteckningen. Här tittar vi bara på siffror.
1. De tre processerna på en minut
Formsprutning
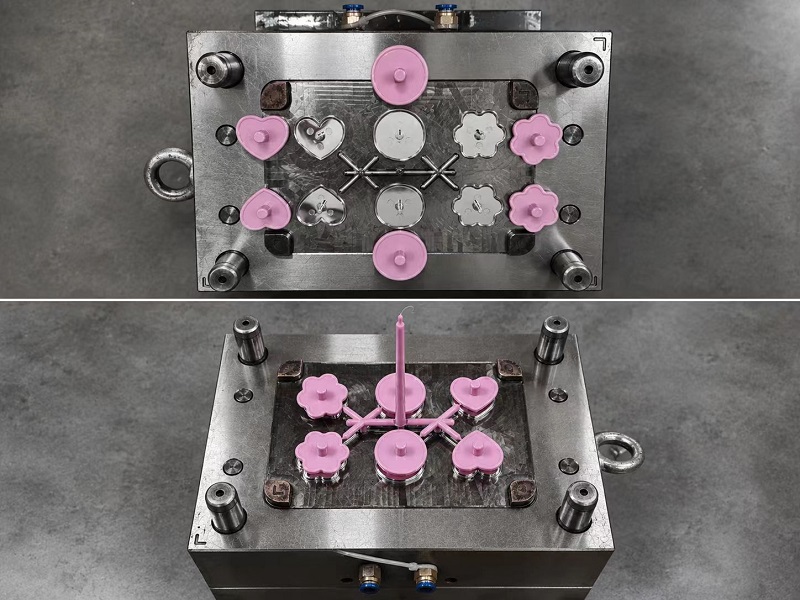
Smält plast tvingas in i ett härdat stål- eller aluminiumhålrum, kyls och kastas ut. Kaviteten skärs en gång, på CNC- och EDM-maskiner, och återger sedan samma geometri på obestämd tid. Allt dyrt händer innan den första biten finns.
Hartsgjutning
En master sculpt används för att göra en flexibel silikonform. Flytande harts hälls eller tryckgjuts i den formen, härdas och dras ut för hand. Silikonet är mjukt, så det kan frigöra former som skulle låsa fast i stål - men det slits också ut och måste göras om.
3D-utskrift
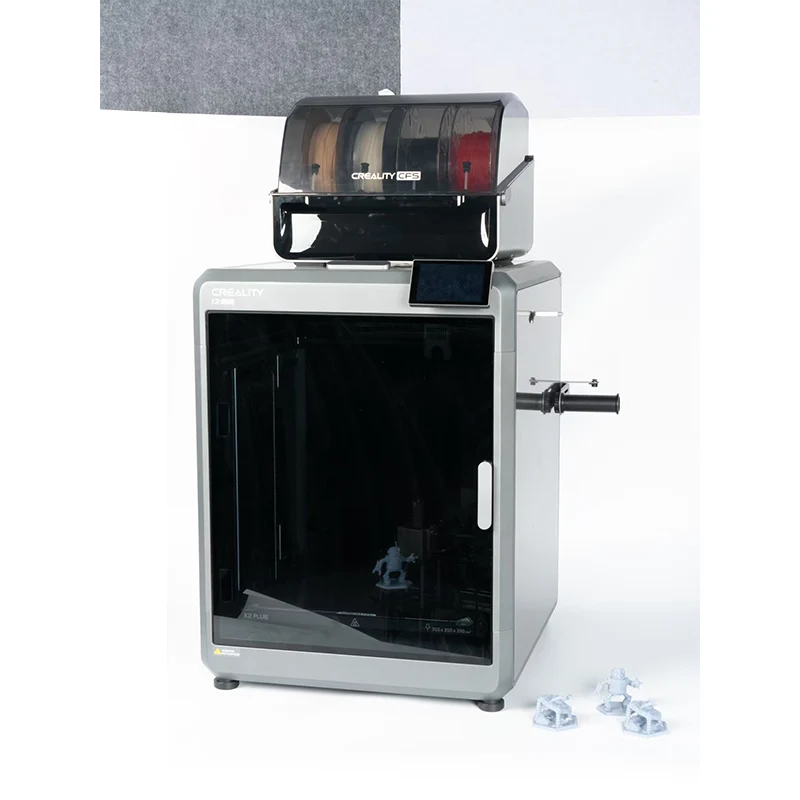
Figuren är byggd direkt från din digitala fil, lager för lager, utan några verktyg alls. Hartsskrivare bygger från ett vätskekar och håller fina detaljer väl; filamentskrivare extruderar smält plast och är bättre lämpade för bulk eller funktionella former än till en karaktärs ansikte.
Hartsgjutning och harts 3D-utskrift är separata processer som råkar dela en materialfamilj. Gjutning behöver en silikonform och en mästare; utskrift behöver inte heller. Designers blandar ofta ihop de två när de informerar en leverantör, och offerten kommer tillbaka för fel sak.
2. Head to Head: Jämförelsen som betyder något
| Formsprutning | Hartsgjutning | 3D-utskrift | |
|---|---|---|---|
| Verktyg krävs | Härdat hålrum, skär en gång | Silikonform, byts med jämna mellanrum | Ingen |
| Dags för första stycket | Längst | Kort | Kortast |
| Geometri frihet | Begränsad av drag och skiljelinje | Hög — mjuk form böjs för att släppa | Högst — ingen frigivningsbegränsning alls |
| Styck till stycke konsistens | Faktiskt identiska | Drivs av när silikonet bryts ned | Varierar med byggposition och inställningar |
| Handarbete per styck | Minimal — endast nedbrytande | Hög — varje bit tas ur formen och rengörs för hand | Hög — stödjer, tvättar, härdar |
| Enhetskostnad när volymen ökar | Faller kraftigt, plattar sedan till lågt | Rör sig knappt | Faller inte |
| Färga igenom materialet | Ja, via masterbatch | Möjligt men mindre konsekvent | Begränsad |
| Kostnad för en designändring | Hög när stålet skärs | Måttlig — gör om mastern och formen | Nära noll |
| Passar ett nytryck | Ja — verktyg redan betalda | Neutral | Ingen fördel uppnådd |
3. Detalj: Vad varje process faktiskt kan innehålla
Det finns en ihärdig övertygelse om att formsprutning inte kan fånga fina skulpturdetaljer. Det är inte helt rätt, och att få det rätt ändrar hur du designar.
Formning reproducerar allt som skärs i stålet. Vår CNC- och EDM-utrustning kan hålla mycket fina ytegenskaper, så textur, tygveck, nitar och ansiktsdetaljer överförs bra. Den verkliga begränsningen är inte upplösning – det är detsläppa. En stålkavitet är styv, så varje yta behöver drag för att dras loss, och varje underskärning kräver en sidoåtgärd, en lyftare eller en splittring i delen. Var och en av dessa lägger till kostnad och kan lägga till en synlig linje.
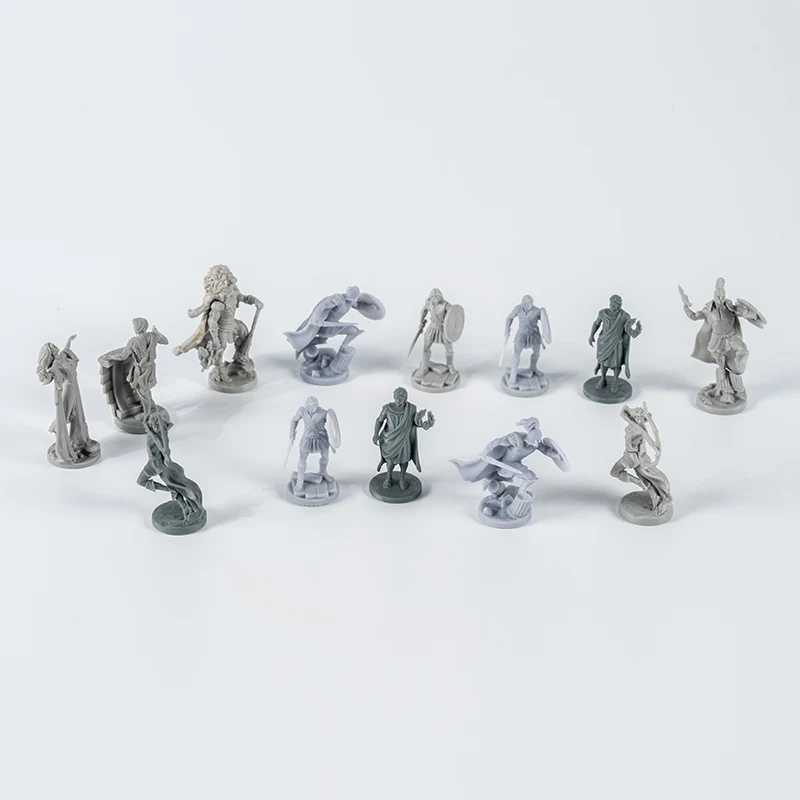
Silikon är flexibelt, så hartsgjutning rycker bort milda underskärningar som skulle behöva extra mekanism i stål. Det är dess genuina tekniska fördel, och det är därför som skulpturer av displaykvalitet med djupa draperier eller fritt flytande kappor ofta gjuts snarare än gjuts.
3D-utskrift har ingen begränsning alls, vilket är exakt varför en skulptur som skickas direkt från en digital konstnär sällan formar utan modifiering. Skiktlinjer är handeln — de går över böjda ytor och blir tydliga under färg på stora släta ytor som en sköld eller en kappa.
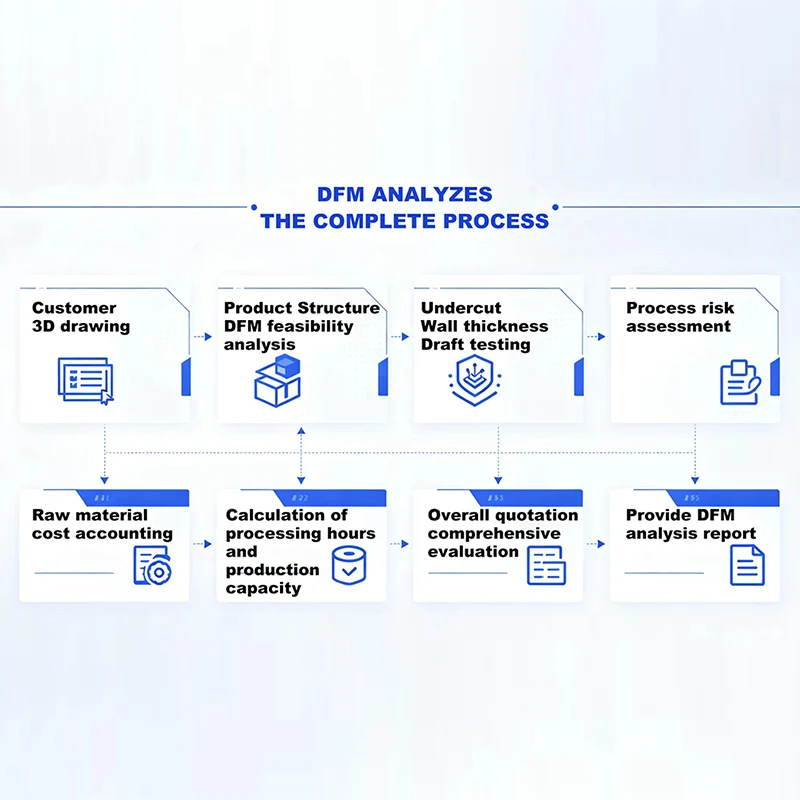
En skulpt är godkänd som 3D-utskrift, verktyg beställs och först då hittar DFM-granskningen underskärningar som behöver tre sidoåtgärder. Verktygskostnaden hoppar och schemat halkar. SiktDFM-analysmot skulpturenföredu signerar det utskrivna provet, inte efter.
4. Konsistens: Skillnaden som bara visar sig i skala
Vid provkvantiteter ser alla tre processerna bra ut. Mellanrummet öppnas över en hel upplaga.
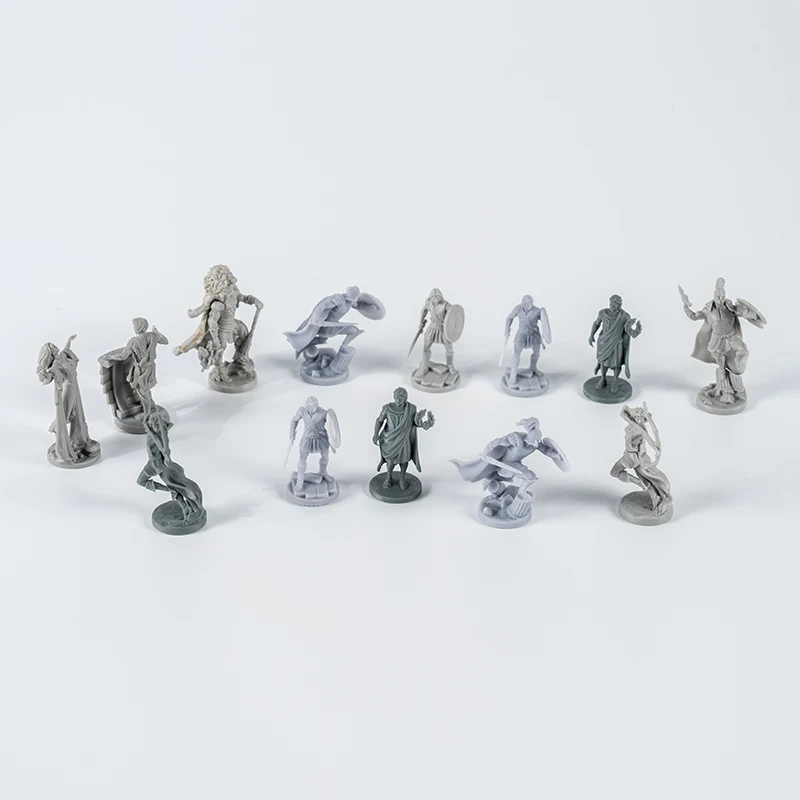
Gjutna bitar lossnar från ett styvt hålrum, så figur nummer ett och den sista figuren i körningen är samma objekt. Färg blandas in i hartset som masterbatch istället för att sprayas på, så en repad kant visar samma färg under istället för en vit kärna.
Gjutna bitar driver. En silikonform försämras med användning - kanterna mjuknar, fina detaljer mattas, och formen måste så småningom göras om från mästaren. Uppbackare som får tidiga och sena pjäser från samma lopp kan sluta med synbart olika figurer.
Tryckta bitar varierar med var de satt på byggplattan, hur stöden placerades och hur noggrant var och en tvättades och härdades. Skickliga operatörer kontrollerar detta. Det är fortfarande kontroll, inte eliminering.
För ett spel där sex spelare var och en har samma bondeform i olika färger, är detta viktigare än något specifikationsblad. Vår anteckning omplastkomponenter för brädspelsrekvisitatäcker samma punkt över den bredare lådan.
5. Vart pengarna faktiskt går
Glöm priset per styck ett ögonblick och titta på formen på varje kostnadskurva.
Formsprutningfrontlastar nästan allt. Du köper kaviteten en gång; efter det kostar varje bit material, maskintid och några sekunders hantering. Kurvan börjar högt och faller brant för att sedan plattas till nära materialkostnaden. På ett omtryck är verktyget redan betalt, så du börjar på den platta delen av kurvan.
Hartsgjutninghar en blygsam uppställning och sedan en envis kostnad per styck, eftersom en person tar bort, deflashar och inspekterar varje enskild figur. En fördubbling av beställningen fördubblar arbetet ungefär. Volym köper dig väldigt lite.
3D-utskrifthar ingen installation alls och en kostnad per styck driven av maskintimmar. Det blir aldrig billigare. Tusen tryckta figurer kostar nära tusen gånger en figur.
Så den ärliga frågan är inte "vilken är billigast" utan "var sitter min kvantitet i förhållande till övergångspunkten". Under den är verktyget dödvikt. Ovanför det är det dyra valet att undvika verktyg. Vi arbetar igenom den lilla delen av detta inhålla kostnaderna låga på ett brädspel med 1 000 enheter.
Verktygskostnaden är per form, inte per figur. Flera olika små bitar kan ofta skäras till enfamilj mögel, vilket sänker övergångspunkten avsevärt. Om din låda har åtta distinkta plastdelar, prissätt inte åtta separata verktyg innan du frågar.
6. Efterbehandling och målning: Ofta den verkliga avgörande faktorn
Det som lossnar från maskinen är inte det som går i lådan, och saneringsbördan skiljer sig kraftigt åt.
| Behandla | Städning behövs | Märker den lämnar | Målarbeteende |
|---|---|---|---|
| Formsprutning | Degering, sporadiskt trimning av skiljelinje | Portvittnesmärke, skiljelinje, ejektorstiftsmärken | ABS tar lätt emot primer och bläck; PP behöver ytbehandling först |
| Hartsgjutning | Blixtborttagning, borttagning av ventilationsnubbar, tvätt | Ventilationsnubbar, sömblixt, enstaka bubbelhål | Bra när rester av mögelsläpp är helt tvättade bort - hoppa över det och färgen lyfter |
| 3D-utskrift | Stöd borttagning, tvätt och härdning av harts | Stöd ärr, lager linjer | Skiktlinjer telegraferar genom färg på släta ytor om de inte är slipade |
Om dina figurer skickas omålade i en enfärgad färg, är formgjutning det renaste svaret – färgen finns i materialet och det finns ingen beläggning som flisar. Om de skickas målade eller tryckta, ta hänsyn till dekoration från början, eftersom materialvalet påverkar vidhäftningen. Böjda figurytor är dekorerade avtapptrycksnarare än platta metoder.
7. Välj efter scenario, inte efter process
| Din situation | Rutt | Varför |
|---|---|---|
| Skulptera som fortfarande revideras | 3D-utskrift | Förändringar kostar ingenting. Skär inte stål mot ett rörligt mål. |
| Convention demo kopia eller fotografi prov | 3D-utskrift, eller några avgjutningar | Du behöver bitar den här månaden, inte det här kvartalet. |
| En handfull lyxiga visningsfigurer | Hartsgjutning | Undercut-tunga skulpturer överlever intakta och kvantitet motiverar aldrig verktyg. |
| Kickstarters första upplaga | Formsprutning | Uppfyllelsekvantiteter är där kostnadskurvan vänder avgörande. |
| Retail-upplaga eller bekräftat nytryck | Formsprutning | Verktyg är redan avskrivna. Inget annat konkurrerar. |
| Många SKU-varianter, få enheter vardera | 3D-utskrift eller gjutning | Ett separat verktyg per variant betalar sällan tillbaka. Kontrollera familjens mögelalternativ först. |
| Bitar som hanteras varje enskilt spel | Formsprutning | Genomfärgat material och gjuten seghet överlever spelets hållbarhetstid. |
8. Varför de flesta finansierade projekt använder alla tre
Processerna är sekventiella mycket oftare än de är alternativ. En typisk väg går: skriv ut för att kontrollera posering och skala, revidera skulpturen, skriv ut igen, kasta en liten sats för kampanjfotograferingen och förhandsgranskningsevenemangen, förbind dig sedan till verktyg när finansieringen stängs och designen är frusen.
Att planera den sekvensen medvetet är billigare än att upptäcka den. Budgetera för minst en tryckt revideringsomgång och behandla det utskrivna provet som ett designverktyg snarare än ett produktionsbeslut. Hela projektsekvensen finns i vårTillverkningsguide för brädspelskomponenter.
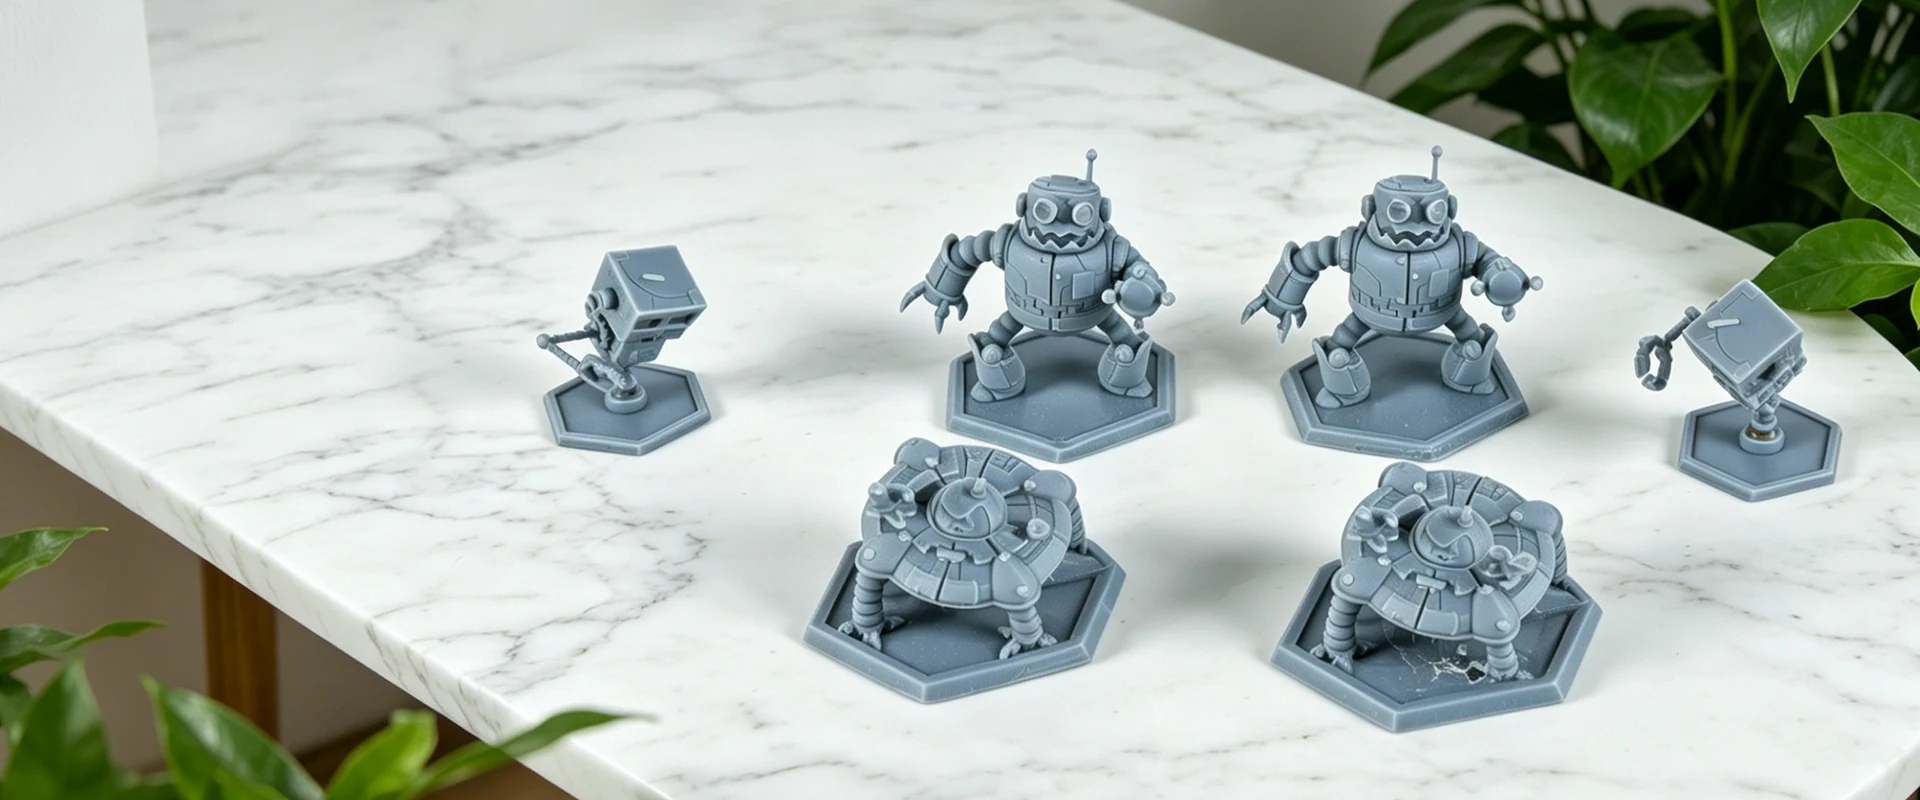
9. Hur vi hanterar miniatyrprojekt på Kingke
Kingke är varumärket för Ningbo Jinghe Plastic Industry Co., Ltd., grundat 2017 i Haishu-distriktet i Ningbo, Kina. Vi driver en fabrik på 1 500 m² i fyra verkstäder, med ett team på 15 till 50 personer och dedikerade kvalitetskontroll-, produktions- och försäljningsavdelningar, och vi är certifierade enligt ISO 9001, ISO 14001 och ISO 45001.
Två av de tre processerna i den här artikeln är våra. Vi springer3D-utskrift för prototypframställningoch vi klipper och springerformsprutningsformari hus på CNC och EDM, med maskiner från 80T till 200T. Vi erbjuder inte hartsgjutning. När gjutning är det rätta svaret för din kvantitet, kommer vi att berätta det för dig snarare än att pressa dig till verktyg som du inte behöver ännu.
Vårt sortiment av injektionsmaskiner är anledningen till att bordsarbete passar oss. 80T till 200T är fel anläggning för bilhus och den rätta för en 30 mm figur som måste se identisk ut över en femsiffrig utskrift. Vid sidan av formning sköter vi3D-modelloptimeringför skulpturer som aldrig ritades för tillverkning, dekoration ochmassproduktion— användbar på siffror, påbrädspelskomponenter i plasti allmänhet och vidareplastdelar till tecknade figurer. Du kan läsa merom vår fabrik.
10. Vanliga frågor
Kan formsprutning hålla lika mycket detaljer som en hartsgjuten miniatyr?
På ytdetaljer, i allmänhet ja. Ett gjutet stycke återger allt som skärs i stålet, och CNC- och EDM-bearbetning kan innehålla mycket fina egenskaper som textur, veck och små ansiktsdetaljer. Den verkliga skillnaden är inte upplösning utan release. En stålkavitet är styv, så ytor behöver drag och underskärningar behöver sidoåtgärder, lyftare eller en splittring i delen. Silikon böjer sig, så att hartsgjutning hanterar underskärning-tunga skulpterar lättare. Om din skulptur är underskärstung står valet mellan att modifiera den för gjutning eller gjuta den som ritad.
Kan jag 3D-skriva ut min första upplaga och byta till formsprutning senare?
Du kan, och vissa projekt gör det, men förstå vad det kostar. 3D-utskrift har ingen stordriftsekonomi, så en utskrift med full uppfyllelse är dyr, och bitarna kommer inte att matcha de gjutna som du producerar senare. Uppbackare som får tryckta figurer och sedan ser detaljhandelsupplagan kommer att märka skillnaden i finish. Om du vet att ett nytt tryck kommer är det vanligtvis bättre att bearbeta en gång och producera båda upplagorna från samma form.
Kommer samma 3D-fil att fungera för alla tre processerna?
Inte utan förändringar. En fil som skrivs ut perfekt ofta kommer inte att mögla, eftersom utskrift inte har någon begränsning och gjutning gör det. Att förbereda en skulpt för verktyg kan innebära att lägga till drag, dela upp en pose i separata delar, förtjocka detaljer som inte skulle fylla och att välja var avskiljningslinjen faller. Skicka oss filen du har så berättar vi vad som behöver ändras innan något stål skärs.
Vad är skillnaden mellan hartsgjutning och harts 3D-utskrift?
De delar en materiell familj och inget annat. Hartsgjutning behöver en mästerskulptur och en silikonform, och varje del hälls och tas ur för hand. Resin 3D-utskrift bygger figuren direkt från din digitala fil utan mögel och utan master. Gjutning passar små återkommande partier av samma figur; tryck passar engångsföreteelser och design iterationer. Var specifik om vilken du menar när du begär en offert, annars får du fel pris.
Behöver formsprutade miniatyrer målas?
Inte nödvändigtvis. Färg läggs till som masterbatch som blandas in i hartset, så att biten är färgad hela vägen och en skav kommer inte att avslöja en annan färg under. Det är därför de flesta spelpjäser levereras som enfärgad gjuten plast. Målning eller tryckning är ett separat beslut, vanligtvis för deluxe-utgåvor eller där en figur bär insignier. På böjda figurytor är de praktiska dekorationsmetoderna tapptryck och värmeöverföring.
Hur många olika miniatyrdesigner kan dela en form?
Det beror på hur lika delarna är i storlek, väggtjocklek och material, eftersom allt i ett verktyg är gjutet i samma skott och samma färg. Små relaterade delar kombineras ofta till en familjeform, som fördelar verktygskostnaden över flera delar istället för att köpa ett verktyg för varje. Delar som behöver olika färger kan normalt inte dela ett hålrum. Skicka din fullständiga reservdelslista istället för en figur så kommer vi att föreslå en verktygslayout för hela lådan.
Är du osäker på vilken väg dina figurer hör hemma på?
Skicka dina skulpterade filer och målkvantitet. Vi berättar om ditt projekt är redo för verktyg, vad skulpturen behöver innan gjutning och när det är bättre att gjuta eller trycka istället.
Begär en offert