Snabbt svar
Anpassade brädspelskomponenter tillverkas av fyra huvudvägar: plastformsprutning, hartsgjutning, 3D-utskrift och stansning. Formsprutning ger den lägsta kostnaden per styck och den mest repeterbara kvaliteten, men det är bara vettigt när du bestämmer dig för verktyg. Ditt beslut beror på tre saker - hur många enheter du behöver, hur mycket fina detaljer dina pjäser har och om din budget kan absorbera en form på framsidan. Den här guiden går igenom varje rutt, den verkliga kostnadsstrukturen, materialval, dekorationsmetoder och exakt vad en tillverkare behöver av dig innan offerter.
1. Vad som räknas som en brädspelskomponent
Designers kommer vanligtvis med en del i åtanke - miniatyren - och upptäcker sedan att lådan behöver elva andra plastföremål. Det hjälper att kartlägga hela materialförteckningen tidigt, eftersom delar som delar ett material och en färg ofta kan dela en form.
De flesta bordsprojekt kommer från samma familjer sombrädspelskomponenter i plast:
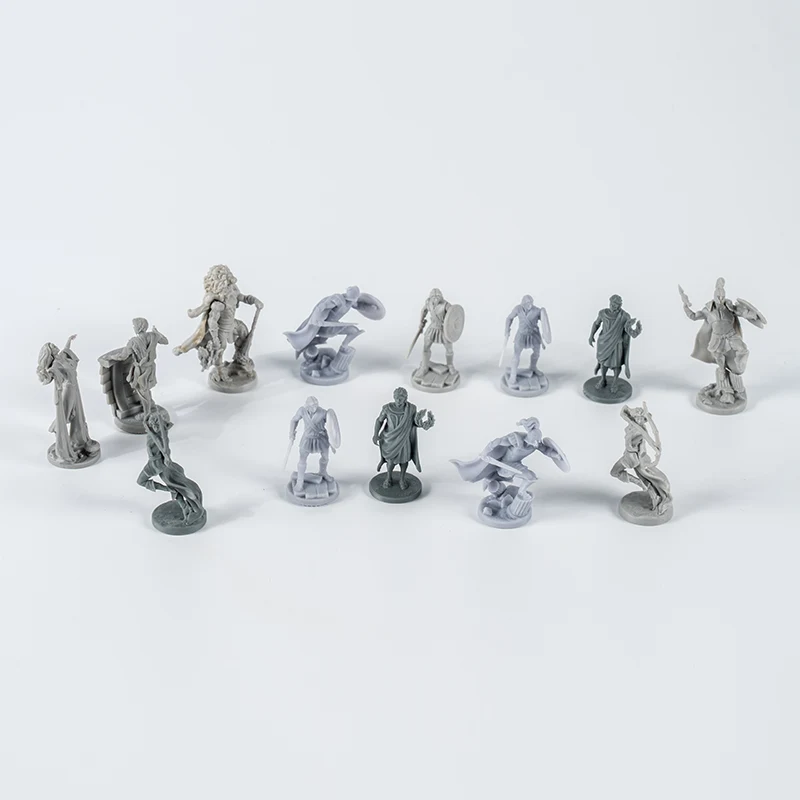
- Figurer och miniatyrer— skulpterade karaktärer, varelser, fordon. Högsta detaljkrav i hela lådan.
- Meeples, bönder och standee-baser— enkel geometri, hög kvantitet, ofta sex eller åtta färger av samma form.
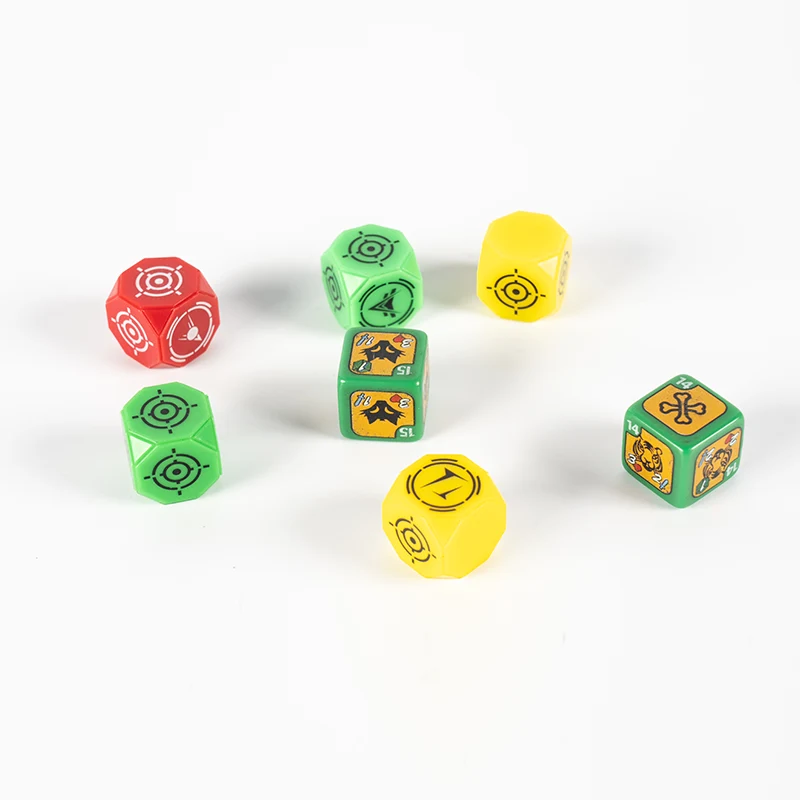
- Polletter, markörer och resurskuber— liten, snabbcyklande, ofta körd i verktyg med flera kaviteter.
- Tärningsbrickor, torn och rullytor— Större skal där väggtjocklek och skevhet betyder mer än fina detaljer.
- Korthållares baser och fästen— delar med funktionell spårtolerans. För snäva och sleeved kort kommer inte att sitta; för lösa och de faller över mitt i spelet.
- Insatser, brickor och organiserare— stora, tunnväggiga, dimensionellt noggranna eftersom de måste passa ett befintligt lådfotavtryck.
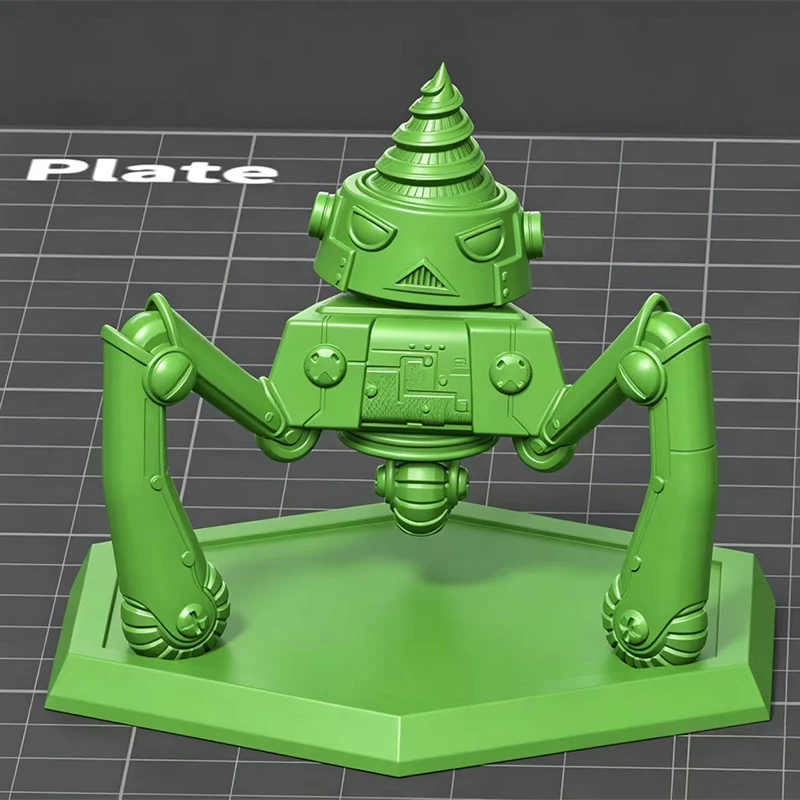
- Rekvisita och tematiska kulisser— skärmar, urtavlor, byggnader, fartyg.
Samlargestaltverk sitter nära. Om ditt spel levererar en lyxig målad figur eller en karaktärslinje som säljs separat, överlappar processen kraftigt medplastdelar till tecknade figurer— Samma verktygslogik, striktare kosmetisk gradering.
2. De fyra tillverkningsvägarna – och när var och en passar
Det finns ingen universellt korrekt väg. Det finns en korrekt väg för din kvantitet, din detaljnivå och ditt finansieringsschema. Så här jämförs tillverkningsalternativen för brädspelskomponenter i praktiken.
| Rutt | Passar bäst till | Verktyg behövs | Detaljförmåga | Kostnadsbeteende |
|---|---|---|---|---|
| Formsprutning | Produktionskörningar och alla titlar du förväntar dig att trycka om | Ja - en stål- eller aluminiumform | Hög och identisk på varje skott | Hög engångsverktyg, sedan den lägsta enhetskostnaden för någon rutt |
| Hartsgjutning | Displaymodeller, små partier, lyxiga tillägg | Mjuk silikonform med kort livslängd | Mycket hög, men varje avgjutning är handgjord | Låg installation, hög arbetskraft per styck; kostnaden faller knappt med volymen |
| 3D-utskrift | Prototypr, skulptgodkännande, ensiffriga kvantiteter | Ingen | Utmärkt på hartsskrivare, skiktad på filament | Ingen installation, högsta kostnad per styck, ingen stordriftsekonomi |
| Stansning | Platta kartongslitsar och stansbrädor | En skärform | Endast tvådimensionell | Mycket låg genomgående, men kan inte producera en tredimensionell bit |
I praktiken använder de flesta finansierade projekt två eller tre av dessa i följd istället för att välja en. Du skriver ut för att godkänna skulpturen, gjuter en handfull för fotografering och kongressdemos och skär sedan stål för tryckningen. Den sekvensen är normal och vi planerar för den.
Om du vill skriva ut spelet igen, verktyg för det nu. Designers som undviker verktyg vid en första körning för att skydda kassaflödet betalar ofta för det beslutet två gånger - en gång i uppblåsta enhetspriser på körning ett, och igen när nytrycket äntligen tvingar fram formen ändå.

3. Hur en komponent faktiskt blir gjord: Sju stadier
Det här är sekvensen vi kör för varje tillverkningsprojekt för brädspelsminiatyrer. Inget här är exotiskt. Det som skiljer ett smidigt projekt från ett smärtsamt är hur mycket tänkande som händer i steg ett och två.
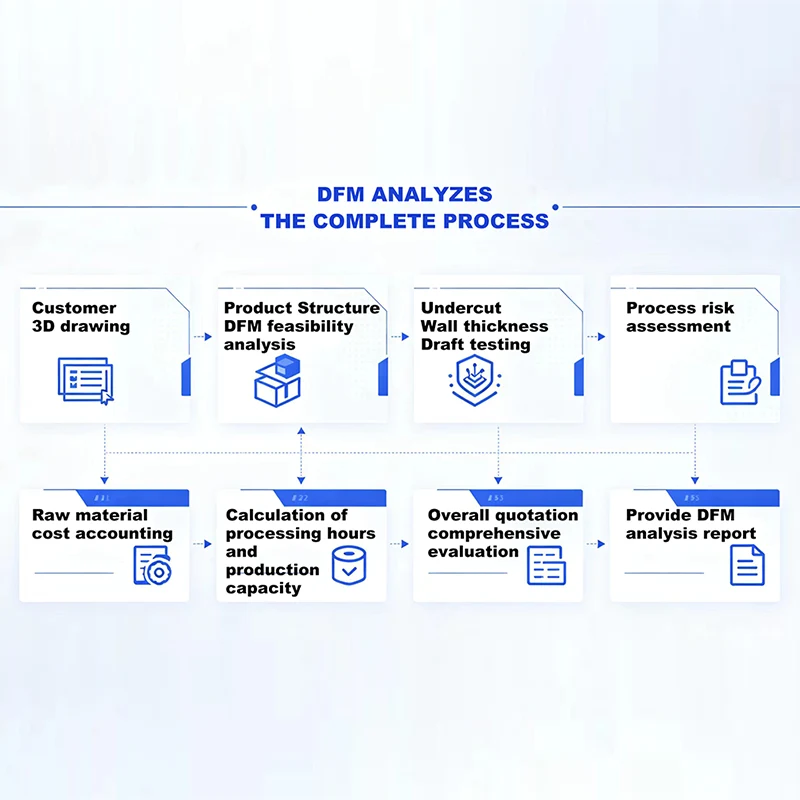
- Designgranskning och DFMIngenjörer läser din modell för tillverkningsbarhet: väggtjocklekens konsistens, dragvinklar, underskärningar, ribbans styrka, troliga sänk- och svetslinjepositioner. Det är här kostnaden avgörs. VårDFM-analys och kostnadsuppskattningstjänstproducerar en skriftlig rapport snarare än en muntlig åsikt.
- 3D-modelloptimeringSkulpten är justerad för formning utan att tappa utseendet - dela upp en pose i två delar för att ta bort en underskärning, förtjocka ett svärdsblad som inte skulle fylla, lägga till en dold skiljelinje. Se3D-modelloptimering.
- PrototypA 3D-utskrivet provgår ut för godkännande. Håll pjäsen. Kontrollera skalan mot din bräda och dina korthylsor. Ändringar är nästan gratis vid det här laget och dyra efter steg fyra.
- Formdesign och tillverkningKavitetslayout, grind- och löparpositioner, kylkanaler, utkast. Skär på CNC och EDM. Små relaterade delar kombineras ofta till enfamilj mögelför att hålla nere verktygsutgifterna.
- T1 provskott och provgodkännandeDe första skotten av det nya verktyget. Du får prover för dimensionell och kosmetisk sign-off. Mindre mögelkorrigeringar sker här; förvänta dig minst en revideringsomgång och schema för den.
- MassproduktionDet godkända verktyget körs till din kvantitet under inspektion under process. Semassproduktionstjänster.
- Inredning, montering och packningUtskrift, stämpling, undermontering och sedan packning till din förpackningsspecifikation - vanligtvis per spelares färg, per set eller bulk till din uppfyllelsepartner.
4. Kostnadsstrukturen ingen förklarar för förstagångsdesigners
Verktygskostnad för brädspelskomponenter och enhetskostnad är två separata budgetar, och att blanda ihop dem är det enskilt vanligaste planeringsfelet vi ser.
Engångsskopan: verktyg
Du betalar för formen en gång. Det som driver priset är inte storleken på delen så mycket som komplexiteten hos stålet som gör den. De viktigaste variablerna:
- Antal hålrum — fler hålrum innebär en snabbare körning men ett dyrare verktyg
- Forma basmaterial och hårdhet, som anger hur många skott verktyget kommer att överleva
- Underskärningar som kräver sidoåtgärder, lyftare eller hopfällbara kärnor
- Ytstruktur och poleringsgrad på kosmetiska ansikten
- Huruvida orelaterade delar kan dela en familjeform
Den återkommande hinken: per enhet
Varje bit bär sedan material, maskintid och arbetskraft. Delvikt och cykeltid dominerar. En tjockväggig figur tar längre tid att svalna än en tunn token, och kylning är större delen av cykeln. Sekundära operationer - tryckning, målning, montering, individuell påsar - är ofta den största raden på dekorerade föremål, och de skalas linjärt med kvantitet på ett sätt som gjutning inte gör det.
Den praktiska konsekvensen är enkel. Verktyget sprider sig över hela din körning, så enhetsekonomin förbättras kraftigt med volymen och förbättras igen vid ett omtryck när formen redan är betald. Vår artikel omhålla kostnaderna låga på ett brädspel med 1 000 enhetergår djupare på fallet med små partier.
Vissa leverantörer begraver verktyg i ett högt enhetspris så att rubriken ser konkurrenskraftig ut. Det är inte automatiskt oärligt, men det förändrar vem som äger formen och vad ditt omtryck kostar. Be om att verktyg och enhetspris ska anges separat och få ägarställningen skriftligen innan du betalar en formdeposition.
5. Att välja rätt plast för spelpjäser
Materialvalet påverkar hur pjäsen känns i handen, hur den överlever att tappas, om konstverk kommer att hålla fast vid det och vad det kostar. Det här är de plaster vi oftast anger för anpassade brädspelspjäser.
| Material | Känn och avsluta | Seghet | Typisk användning | Se upp för |
|---|---|---|---|---|
| ABS | Styv, håller skarpa kanter, tar lätt emot färg och bläck | Bra slagtålighet | Miniatyrer, korthållare, brickor, tärningstorn | Standard allrounder för detaljerade stela delar |
| PP | Något flexibel med en vaxartad matt yta | Utmärkt — överlever upprepad böjning | Förvaringsinsatser, snäpplock, arrangörer | Låg ytenergi; behöver förbehandling innan utskrift |
| PS | Mycket styv och glansig | Spröd - spricker snarare än böjer | Budgetpolletter och spruemonterade bitar | Billigaste alternativet, men tunna funktioner kan knäppas |
| PVC | Finns styv eller mjuk och följsam | Varierar beroende på formulering | Mjuka figurer, flexibla karaktärer | Bekräfta efterlevnadsregler för varje marknad du skickar till |
| TPE / TPU | Gummiaktig och greppvänlig | Mycket flexibel | Halkfria fötter, grepp, böjbara element | Vanligtvis ett andra skott eller en separat del |
| POM | Tät, slät, formstabil | Hög | Urtavlor, växlar, rörliga mekanismer | Dålig vidhäftning för tryck och limning |
Färg betyder mer än designers förväntar sig. Färgad masterbatch blandad i hartset ger dig en bit som har samma färg hela vägen igenom, så att skav inte visar en vit kärna. Det är nästan alltid det rätta svaret för spelpjäser som kommer att hanteras hundratals gånger.
6. Dekoration: Få ditt konstverk på delen
Geometrin avgör utskriftsmetoden, inte preferensen. En platt panel och en böjd hjälm behöver olika processer.
| Metod | Fungerar på | Styrka | Bäst för |
|---|---|---|---|
| UV digitalt tryck | Platta och mjukt böjda ansikten | Fullfärg, ingen plåtkostnad, fotografiska detaljer | Speltavlor, brickor, urtavlor, brickytor |
| Tapptryck | Böjda, sfäriska och oregelbundna ytor | Nå former som ingen annan metod kan | Figurer, bönder, polletter, små logotyper |
| Screentryck | Stora plana ytor | Tät, ogenomskinlig färg läggs ner billigt vid volym | Fet enfärgad grafik och text |
| Värmeöverföring | Böjda och oregelbundna former | Flerfärgade konstverk applicerade i ett pass | Detaljerade omslag på skal och rekvisita |
| Guldstämpling | Upphöjd eller platt detalj | Äkta metallglänsande bläck kan inte imiteras | Deluxe-utgåvor, kantaccenter, emblem |
Två praktiska punkter. Vidhäftningen beror på underlaget, så bestäm ditt material och din dekoration tillsammans snarare än i sekvens. Och skicka vektorkonstverk med teckensnitt omvandlade till konturer - rastrerade logotyper förlorar sin kantkvalitet i den skala som de flesta spelpjäser är tryckta.
7. Vad du ska förbereda innan du begär en offert
En vag förfrågan får en vag siffra. Ett komplett paket får en offert du faktiskt kan budgetera mot. Innan du kontaktar en tillverkare av anpassade brädspelskomponenter, montera följande.
- 3D-filer.STEP är att föredra eftersom det bär sann geometri. STL är fungerande men är ett nät, så det kan behöva byggas om.
- En 2D-ritningmärkning av kritiska mått, toleranser och vilka ytor som är kosmetiska.
- Kvantiteter— första körningen, och din ärliga förväntning på ett nytt tryck. Båda ändrar verktygsrekommendationen.
- Färgreferenser,helst Pantone-koder eller en fysisk swatch snarare än en skärmdump.
- Dekoration konstverki vektorformat, med placering markerad på modellen.
- Destinationsmarknader,eftersom efterlevnadskraven skiljer sig åt mellan olika regioner och påverkar materialvalet.
- Förpackningskrav— packas per spelares färg, per set eller bulk.
- Ditt mål för leveransdatum,inklusive eventuella crowdfunding-åtaganden som du redan har meddelat.
Om du är osäker på om din design ens är en gjutningskandidat, börja med vår checklista påom en produkt är lämplig för formsprutning.
8. Hur vi arbetar på Kingke
Kingke är varumärket för Ningbo Jinghe Plastic Industry Co., Ltd., grundat 2017 i Haishu-distriktet i Ningbo, Kina. Vi driver en fabrik på 1 500 m² i fyra verkstäder med ett team på 15 till 50 personer och dedikerade kvalitetskontroll-, produktions- och försäljningsavdelningar. Företaget är certifierat enligt ISO 9001, ISO 14001 och ISO 45001.
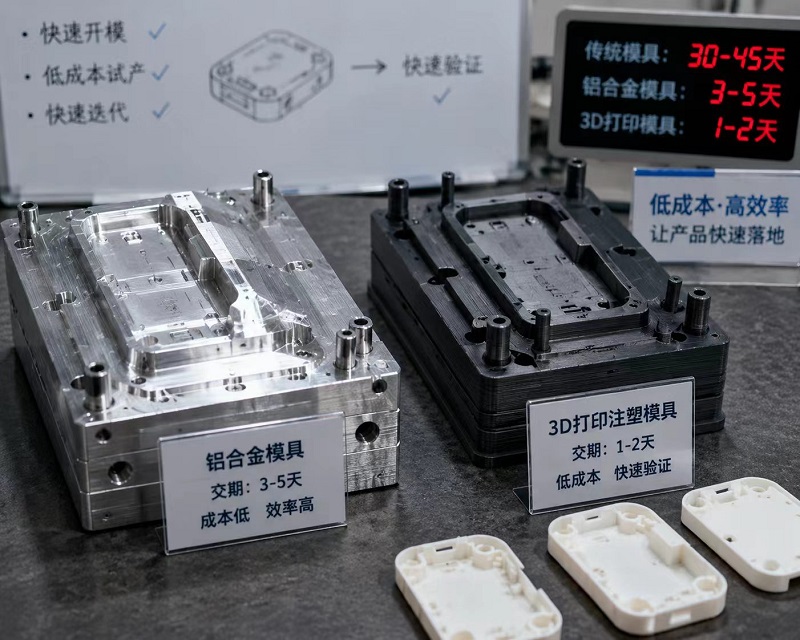
Vår utrustning är medvetet skalad för små detaljerade delar: CNC och EDM förformtillverkninginternt, injektionsmaskiner från 80T till 200T, och vår egen UV-utskriftskapacitet. Att 80T till 200T intervallet är den ärliga anledningen till att vi passar bordsskivor bra. Det är fel anläggning för en stötfångare eller en palllåda, och den rätta för en 30 mm figur som måste se identisk ut över en femsiffrig upplaga.
Att hålla formning, tryckning och efterbehandling under ett tak är viktigare på spelkomponenter än på de flesta produkter, eftersom en enda del ofta går igenom tre eller fyra processer. Varje handoff mellan separata leverantörer är en plats där färgavvikelser, scheman glider och ansvar ifrågasätts. Vi skickar till kunder i Nordamerika, Europa, Australien och Sydostasien och stödjer bådaOEM och ODMarrangemang. Du kan läsa merom vår fabrik.
9. Vanliga frågor
Vad är den minsta beställningskvantiteten för anpassade brädspelskomponenter?
Det finns ingen enskild MOQ, eftersom siffran beror på vilken väg du väljer och hur formen är konfigurerad. Formsprutning medför en verktygsinvestering, så den behöver tillräckligt med volym för att kostnaden ska spridas på ett vettigt sätt över körningen. Hartsgjutning och 3D-utskrift har inga verktygskostnader och därför inget meningsfullt minimum, men priset per styck förblir högt oavsett kvantitet. Skicka oss din dellista och målkvantitet så berättar vi vilken rutt ditt projekt faktiskt hör hemma i.
Hur lång tid tar det att tillverka anpassade brädspelskomponenter?
Schemat drivs av fyra block: designgranskning och DFM, formtillverkning, T1-försök och provgodkännande, sedan själva produktionskörningen. Formtillverkning är normalt det längsta enskilda blocket, och provgodkännandet är det mest varierande eftersom det beror på hur snabbt du kvitterar och om en revidering behövs. Bygg in minst en revideringsrunda i din plan. Vi utfärdar ett steg-för-steg-schema med offerten så att du kan anpassa den till ett crowdfunding- eller detaljhandelsåtagande.
Vem äger formen efter att jag har betalat för den?
Ägarskap är en avtalsfråga, inte en industristandard, och det är den enskilt viktigaste klausulen att lösa innan du betalar en verktygsdeposition. Få det uttryckligen angett i inköpsordern: vem som äger formen, var den förvaras, vem betalar för underhållet och vad som händer om du flyttar produktionen någon annanstans. Lita aldrig på en muntlig försäkran. Om en leverantör är ovillig att skriva ståndpunkten, behandla det som svaret.
Kan du matcha en specifik färg?
Ja. Skicka en Pantone-referens eller, bättre, ett fysiskt prov. Färg uppnås genom att blanda masterbatch i hartset, vilket innebär att biten är genomfärgad snarare än belagd, så att repor inte avslöjar en annan färg under. Tänk på att samma Pantone-mål läses olika över material och ytfinish — en matt PP-del och en blank ABS-del kommer inte att se identiska ut. Vi bekräftar färg på fysiska prover innan produktionskörningen.
Vilket filformat ska jag skicka för en offert?
STEP är det format vi föredrar, eftersom det bär äkta solid geometri som kan mätas och redigeras direkt. STL-filer är vanliga i design av bordsskivor och vi kan arbeta med dem, men ett nät måste ibland byggas om till en solid innan formdesignen börjar. Inkludera en 2D-ritning som markerar kritiska dimensioner, toleranser och kosmetiska ytor. Om du bara har en skulptur och ingen teknisk ritning, skicka skulpturen ändå så berättar vi vad som saknas.
Kan du skriva ut konstverk direkt på miniatyrer?
På böjda och oregelbundna ytor som figurer är tapptryck och värmeöverföring de praktiska metoderna och båda fungerar bra för logotyper, insignier och små grafiska detaljer. Digital UV-utskrift ger fotografiska resultat i fullfärg men behöver en platt eller mjukt böjd yta, så det passar brädor, kakel och urtavlor snarare än skulpterade karaktärer. Berätta för oss vilka ytor som bär konstverk när du skickar modellen så specificerar vi metoden under designgranskningen.
Få dina brädspelskomponenter offererade
Skicka dina 3D-filer, kvantitet och färgreferenser. Som en anpassad tillverkare av brädspelskomponenter med formtillverkning, formsprutning och tryckning under ett tak, kommer vi att återkomma med en ruttrekommendation, en DFM-bedömning och ett steg-för-steg-schema.
Begär en offert