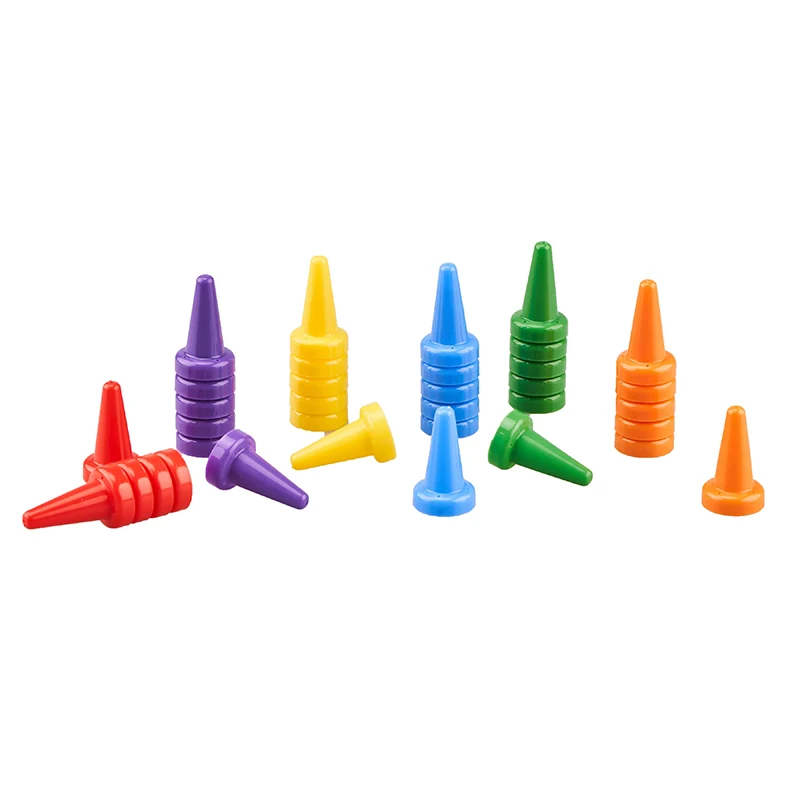
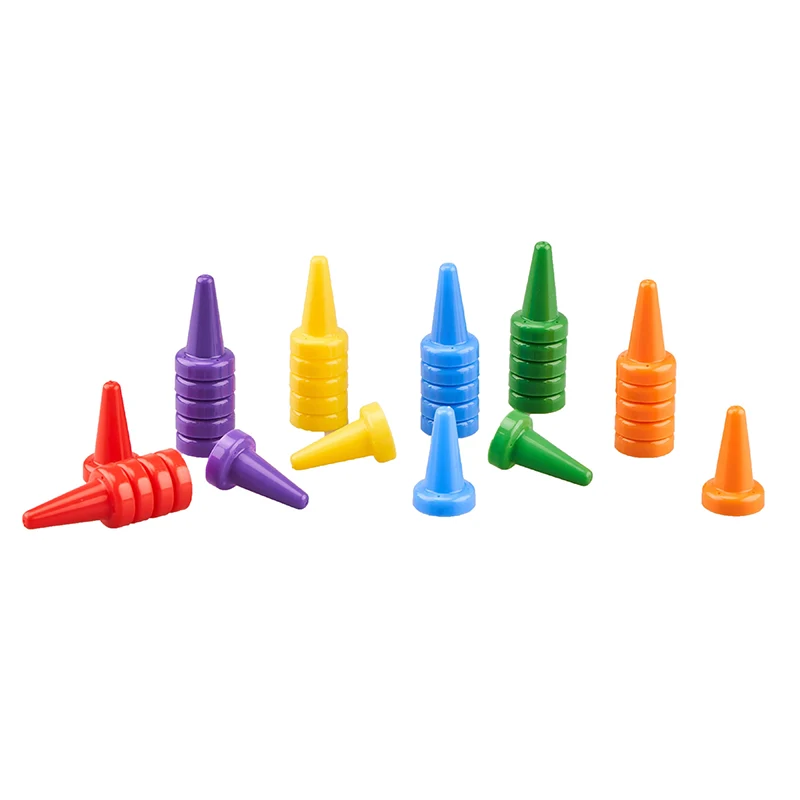
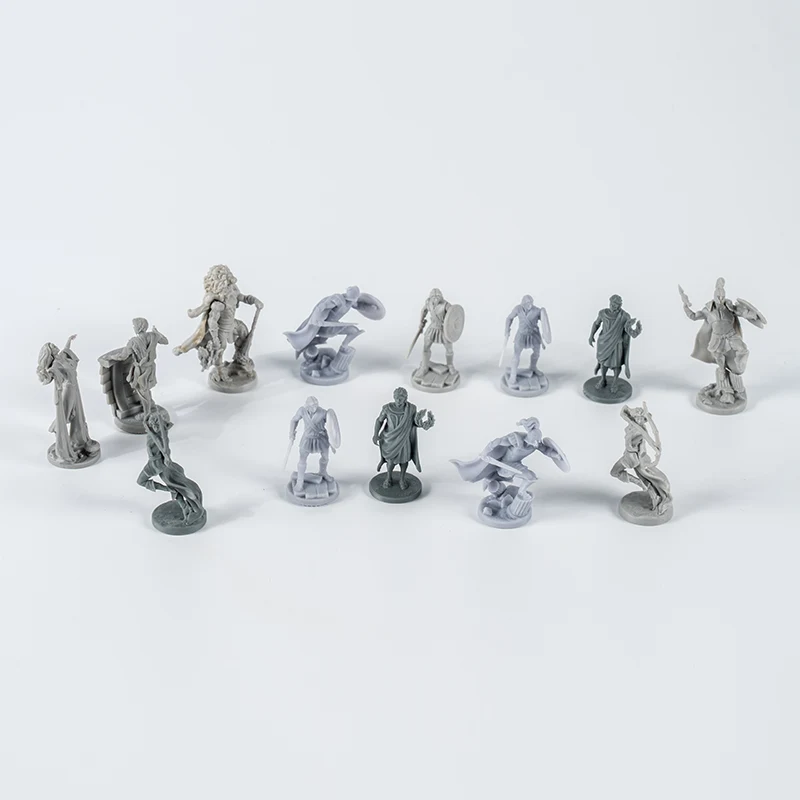
ABS och polypropen kan båda producera hållbara formsprutade spelkomponenter, men de löser olika designproblem. ABS är ofta den bättre utgångspunkten för styva stycken med ett kontrollerat ytutseende. PP förtjänar uppmärksamhet när delen ska böjas, klämmas eller bilda ett levande gångjärn. Det slutliga valet beror fortfarande på den exakta graden, geometrin, dekorationen och marknadens krav.
Snabbt svar
Börja med ABS för styva bönder, polletter, miniatyrer och hus där ytfinish, färg och dimensionskontroll spelar roll. Börja med PP för clips, flexibla korthållare, snäppfunktioner och gångjärn i ett stycke. Välj sedan en specifik formsprutningskvalitet och testa den riktiga delen. ABS och PP är materialfamiljer, så en generisk jämförelse kan inte ersätta kvalitetsdata, prototyper eller produktionsprover.
1. Den praktiska skillnaden mellan ABS och PP
Materialvalet börjar med vad komponenten ska göra. En stel poängmarkör har ett annat jobb än en kortklämma som öppnas upprepade gånger. En bricka som rymmer tunga plattor har andra risker än en detaljerad karaktärsbit. Att behandla varje del i lådan som "plast" döljer dessa skillnader.
ABS är en styrenisk ingenjörsplast som används för formsprutade konsumentprodukter och leksaker. INEOS StyrolutionsStandard ABS-produkter guidelistar slaghållfasthet, flytbarhet, dimensionsstabilitet, självfärgbarhet och en rad glansnivåer bland egenskaperna hos dess Terluran ABS-familj. Dessa egenskaper gör ABS till en praktisk kandidat för synliga stela komponenter.
PP är en polyolefin tillgänglig som homopolymer, slumpmässig sampolymer och slagsampolymer, med många formuleringar inom varje grupp. Det är användbart när kontrollerad flexibilitet är en del av designen. LyondellBasellsMoplen HP501H produktsida, till exempel, beskriver en formsprutad PP-homopolymer med styvhet och slagbalans och gångjärnsprestanda för kapsyler. Det betyget är bevis på vad en lämplig PP kan göra, inte en specifikation för varje PP-harts.
En leverantör behöver en materialriktning för varje del. Om valet fortfarande är öppet, beskriv erforderlig styvhet, böjning, finish, färg, montering, temperatur och efterlevnadsförhållanden. Formaren kan sedan jämföra lämpliga kvaliteter mot samma krav.
2. Jämförelsetabell för ABS vs PP
| Beslutsfaktor | ABS | PP |
|---|---|---|
| Typisk designriktning | Styva synliga komponenter, detaljerade delar, höljen och strukturella tillbehör. | Flexibla clips, snäppfunktioner, levande gångjärn och lätta gjutna delar. |
| Stelhet | Väljs ofta när delen ska kännas fast och hålla sin form. | Kan vara tillräckligt styv för många delar, men dess kontrollerade flexibilitet är ofta anledningen till att välja den. |
| Upprepad böjning | Inte det normala förstahandsvalet för ett tunt levande gångjärn. | Lämpliga kvaliteter kan fungera bra i korrekt designade levande gångjärn och clips. |
| Ytans utseende | Finns i kvaliteter avsedda för högkvalitativa synliga ytor och kontrollerad glans. | Utseendet beror starkt på kvalitet, konsistens och process; prova den slutliga ytan. |
| Tryck och limning | Vanligtvis den enklare startytan, även om bläck och lim fortfarande kräver testning. | Låg ytenergi kräver ofta en kompatibel färg, lim eller ytbehandling. |
| Färg | Bra självfärgningsalternativ finns i vanliga ABS-familjer. | Många färgade kvaliteter och masterbatch-system finns tillgängliga, men färgämne kan påverka krympning och prestanda. |
| Densitet | Representativa ABS-kvaliteter är tätare än representativa ofyllda PP-kvaliteter. | Lägre densitet kan minska delvikten, men effekten på en liten spelpjäs kan vara liten. |
| Dimensionellt beteende | Standard ABS-familjer inkluderar kvaliteter som främjas för dimensionsstabilitet. | Grad, väggtjocklek och formningsförhållanden måste återspeglas i krympningstillägg och slutmått. |
| Slutligt beslut | Bekräfta det exakta betyget med CAD-granskning, gjutna prover och applikationstestning. | |
Tabellen ger en designriktning, inte universella egenskapsvärden. Fyllmedel, slagmodifierare, återvunnet innehåll, färgämnen och flödeskvalitet kan ändra styvhet, slag, krympning och utseende i båda hartsfamiljerna.
3. När ABS är den bättre utgångspunkten
ABS är en förnuftig första kandidat när en komponent måste kännas styv, bära gjutna detaljer och uppvisa en kontrollerad kosmetisk yta. Det kan inkludera bönder, poängpjäser, miniatyrer, tärningstorn, kortförvaringshus och strukturella brickor. Kingkesbrädspelskomponenter i plastsortimentet omfattar flera stela tillbehörstyper där dessa krav ofta förekommer.
- Delen behöver skarpa gjutna detaljer och en fast känsla.
- Synlig glans, struktur eller en målad yta är viktigt.
- Funktionerna måste förbli i linje under monteringen.
- Komponenten har bossar, väggar eller gränssnitt som behöver kontrollerade dimensioner.
- Designen är inte beroende av en tunn sektion som böjs tusentals gånger.
En representativ generell ABS-kvalitet kan kombinera flöde, slaghållfasthet, styvhet, färgbarhet och glans, men en kvalitet täcker inte alla krav. En miniatyr med tunna detaljer kan behöva ett annat flöde och slagbalans än ett stort förvaringsskal. Fråga efter exakt betyg och dess tekniska datablad innan godkännande.
Mycket tunna klämmor, aggressiva kemikalier, exponering utomhus, ovanlig värme eller matkontakt kan ändra materialets riktning. Ange de verkliga användningsförhållandena istället för att anta att ett välbekant hartsnamn löser dem.
4. När PP är den bättre utgångspunkten
PP blir intressant när designen behöver elastisk rörelse. Korthållare, klämmor, snäppflikar, lock och vikfunktioner kan dra nytta av en kvalitet som valts för flexning. LyondellBasells nuvarandeMoplen HP501H produktsida, till exempel identifierar gångjärnsprestanda på kapsyler för den specifika formsprutningskvaliteten. En spelkomponent behöver fortfarande sin egen gångjärnsgeometri och cykeltest.
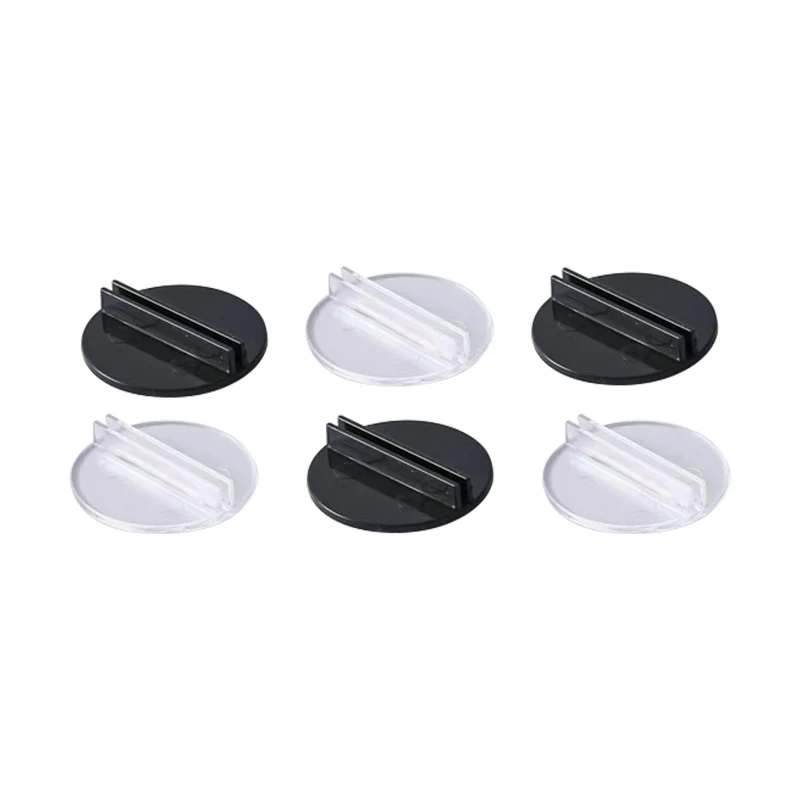
- En klämma eller slits måste öppnas något och gå tillbaka utan att spricka.
- Komponenten använder ett gjutet levande gångjärn.
- Lägre delvikt är viktigt för en stor bricka eller tillbehör.
- Den avsedda PP-kvaliteten erbjuder den erforderliga kemikalie- och spänningssprickhållfastheten.
- Teamet kan validera utskrift, limning och montering på den verkliga ytan.
PP är inte automatiskt mjuk. Homopolymer- och sampolymerkvaliteter täcker olika styvhet, slagkraft och optiska behov. En styv bricka och en flexibel klämma kan båda använda PP, men kräver olika kvaliteter. Om de delar en form, bekräfta att en hartskvalitet kan tillfredsställa varje hålrum innan du godkänner enfamiljens formlayout.
5. Välj efter komponenttyp
Komponentens jobb ger en bättre utgångspunkt än en filtmaterialregel. Följande exempel visar vilka frågor som ska ställas innan en leverantör väljer betyg.
| Komponent | Startkandidat | Frågor som kan ändra valet |
|---|---|---|
| Bönder och poängpjäser | ABS för en fast känsla och kontrollerad synlig yta. | Fallpåverkan, tunna drag, färg, textur, styckevikt och målålder. |
| Platta polletter | ABS eller PP, beroende på styvhet, tjocklek och dekoration. | Böjning, kantkänsla, tryckvidhäftning, stapling och kostnad vid erforderlig volym. |
| Korthållare och clips | PP vid upprepad öppning och återhämtning är centrala i designen. | Korttjockleksområde, greppkraft, blekning, utmattning och slitsgeometri. |
| Miniatyrer | ABS för styva gjutna detaljer, föremål för slag- och geometritestning. | Tunna vapen, underskärningar, droppprestanda, färgsystem och basstabilitet. |
| Brickor och förvaringslådor | Antingen ABS eller PP. | Total storlek, väggstyvhet, spärr- eller gångjärnsdesign, last, stapling och fraktvikt. |
| Ett stycke gångjärnslock | PP-kvalitet vald för levande gångjärnsprestanda. | Gångjärnets tjocklek, flödesriktning, portens placering, böjradie och förväntade cykler. |
Dessa är endast startanvisningar. En designer bör tillhandahålla geometri och funktionskrav och sedan jämföra gjutna prover. Artikeln omförbereda CAD-filer för brädspelspjäserförklarar vilket material, finish och toleransnoteringar som hör till offertpaketet.
6. Färg, tryck och ytdekoration
Båda hartsfamiljerna kan färgas, men det godkända utseendet tillhör slutmaterialet, kvalitet, tjocklek och textur. Samma färgformulering bör inte flyttas mellan ABS och PP utan en ny matchning. Prova den gjutna delen eller en representativ plakett före produktion.
Tryck och limning förtjänar separat uppmärksamhet. PP har låg ytenergi. 3M:s tekniska översikt överytenergikategorieridentifierar polypropen som en plast med låg ytenergi som är svår att limma. För en dekorerad viltkomponent, specificera den slutliga hartskvaliteten, eventuell ytbehandling, färg och härdningsprocess, kör sedan ett vidhäftningstest på gjutet produktionsmaterial.
ABS är ofta en enklare yta för dekoration, men den behöver fortfarande ett kompatibelt bläck, ren yta och validerad process. Mögelsläpp, textur och färgämne kan förändra resultatet. KingkesUV-tryck och ytbehandlingsidan visar tillgängliga sekundära dekorationsvägar för plastdelar.
Formad färg tillhör harts- och färgämnessystemet. Tryckt färg hör till bläck, ytbehandling och härdning. Godkänn varje lager och granska sedan det sammansatta utseendet under den överenskomna belysningen.
7. Varför den exakta materialkvaliteten spelar roll
"ABS" och "PP" identifierar breda hartsfamiljer. De definierar inte smältflöde, slagbeteende, styvhet, krympning, glans, UV-förpackning, återvunnet innehåll eller regulatorisk status. Dessa egenskaper tillhör en klass och kan även ändras med färg eller tillsatser.
Materialleverantörer upprätthåller separata portföljer eftersom olika delar behöver olika fastighetsbalanser. LyondellBasell publicerar distinkta produktfamiljer förPP-homopolymerer, PP slumpmässiga sampolymererochPP-slagsampolymerer. INEOS Styrolutions ABS-guide separerar likaså kvaliteter med förbättrat flöde, slag och slagkraft.
- Anteckna tillverkaren och fullständig klassbeteckning.
- Behåll det aktuella tekniska databladet med den godkända projektfilen.
- Ange om återvunnet innehåll, fyllmedel eller effektmodifierare är tillåtna.
- Identifiera godkänd färgämne eller förfärgad kvalitet.
- Kräv godkännande innan harts- eller färgämneskällan ändras.
En ersättning kan se ofarlig ut på en inköpsorder men ändå ändra krympning, ytfinish eller klippprestanda. Använd ändringskontroll när det exakta materialet har betydelse för passform, utseende eller överensstämmelse.
8. En förnuftig materialgodkännandeprocess
- Skriv funktionskraven.Beskriv styvhet, upprepad böjning, slag, temperatur, kontaktförhållanden, finish, färg och montering istället för att namnge ett harts för tidigt.
- Granska CAD med formaren.Väggtjocklek, ribbor, snäppgeometri, gångjärnsgeometri, portplacering och textur påverkar vilken grad som kan fungera.
- Kortlista exakta betyg.Jämför aktuella leverantörsdatablad och regulatorisk dokumentation för den avsedda marknaden.
- Prototyp den riskfyllda funktionen.Testa greppslitsen, gångjärnet, snäppet, den tunna detaljen eller monteringsgränssnittet istället för att lita på enbart en generisk materialkupong.
- Utvärdera gjutna prover.Granska dimensioner, färg, yta, fallbeteende, böjning och montering med samma förhållanden som förväntas i det färdiga spelet.
- Frys in det godkända betyget.Registrera harts, färgämne, provrevision och acceptanstest före massproduktion.
Testplanen ska matcha risken. En dekorativ markör kan behöva dimensions-, färg- och fallkontroller. En kortklämma behöver ett överenskommet korttjockleksområde och upprepat insättningstest. Ett levande gångjärn behöver en cykeldefinition och inspektionsmetod. Uppfinn inte en universell passräkning för icke-relaterade produkter.
A DFM-analys och kostnadsberäkningska koppla vald kvalitet till kavitetslayout, löpardesign, krympningstillägg, utkast och delpris innan verktyget släpps.
9. Efterlevnad och målmarknadskontroller
Ett hartsnamn bevisar inte att den färdiga komponenten uppfyller alla krav på leksaker eller konsumentprodukter. Överensstämmelse beror på exakt kvalitet, färgämne, tillsatser, dekoration, målålder, produktklassificering och försäljningsland.
För USA anger CPSC att ASTM F963 är en obligatorisk säkerhetsstandard för barnleksaker under 16 C.F.R. del 1250. DessLeksakssäkerhet företagsvägledningförklarar också att de tillämpliga avsnitten beror på den specifika produkten och att testnings- och certifieringskraven skiljer sig åt beroende på ålder och klassificering. Den här artikeln ersätter inte en granskning av efterlevnad.
- Identifiera de länder där det färdiga spelet kommer att säljas.
- Ange avsedd åldersklass och produktklassificering.
- Ange krav på material, substrat, ytbeläggning och smådelar med testlaboratoriet.
- Bekräfta dokumentationen för det exakta hartset, färgämnet och dekorationssystemet.
- Testa den färdiga komponenten eller produkten där tillämplig regel kräver det.
Ett hartsdatablad beskriver materialet under angivna testförhållanden. Produktöverensstämmelse kan också bero på geometri, tillgängliga delar, beläggningar, testning av användning och missbruk, märkning och andra komponenter i spelet.
10. Checklista för begäran om materialval
Skicka en kravuppsättning till varje leverantör så offerter använder jämförbara antaganden. Om betyget är obestämt, markera det som föreslaget av leverantören och under förutsättning att provet godkänns.
- STEP-filer och måttritningar för varje komponent.
- Delfunktion, inklusive eventuell snäppning, klämma, gångjärn eller upprepad böjning.
- Förväntad kvantitet per spel och produktionsvolym.
- Erforderlig styvhet, slag och temperaturförhållanden.
- Ytstruktur, glans, färg och dekorationsprocess.
- Monteringsmetod och passningsmaterial.
- Målländer, åldersklass och efterlevnadskrav.
- Regler för återvunnet innehåll, fyllmedel och materialersättningar.
- Prototyp- och produktionstester med acceptanskriterier.
- Begäran om det föreslagna betyget och aktuellt tekniskt datablad.
För en fullständig projektbeskrivning, använd informationslistan itillverkningsguide för anpassade brädspelskomponenter. Den kopplar samman materialval med processval, verktyg, dekoration, kvantiteter och offertdata.
11. Vanliga frågor
Är ABS bättre än PP för brädspelspjäser?
ABS är ofta den bättre utgångspunkten för stela, detaljerade bitar med en kontrollerad kosmetisk yta. PP kan vara bättre när delen behöver kontrollerad böjning, lägre vikt eller ett levande gångjärn. Det exakta betyget och geometrin avgör resultatet.
Vilket material är bättre för en kortinnehavare?
PP är värt att utvärdera när gripväggarna måste böjas och återhämta sig upprepade gånger. ABS kan fungera för ett styvt stativ som inte är beroende av elastisk rörelse. Testa hållaren över det avsedda intervallet för kort- och hylstjocklek.
Kan ABS- och PP-delar dela en familjeform?
En konventionell familjeform körning använder ett harts genom det delade matningssystemet, så ABS- och PP-delar bör normalt separeras i olika verktygsgrupper. Specialiserade processer bör citeras och granskas separat.
Är PP svårt att skriva ut?
PP har låg ytenergi, så bläckvidhäftningen beror ofta på ytbehandling och ett kompatibelt bläcksystem. Validera behandling, timing, bläck, härdning och vidhäftning på den faktiska gjutna kvaliteten.
Kan fabriken ersätta en annan ABS- eller PP-kvalitet?
Endast genom en överenskommen förändringskontrollprocess. En annan kvalitet kan ändra krympning, flöde, styvhet, slag, färg, ytutseende eller överensstämmelsedokumentation. Granska databladet och upprepa de berörda godkännandetesterna.
Fungerar återvunnen ABS eller PP för spelkomponenter?
Det kan fungera i vissa applikationer, men återvunnet innehåll är inte ett enhetligt material. Ange betyg, källkontroll, tillåten variation, färg, mekaniska krav och efterlevnadsplan. Godkänn gjutna prover före produktion.
Välj materialet med delen, inte efter den
Skicka CAD-filer, delfunktion, färg, finish, kvantitet och målmarknadskrav. Kingke kan jämföra ABS- och PP-kvalitetsanvisningar under DFM och offert.
Skicka dina projektdetaljerKällor
- INEOS Styrolution: Standard ABS-produkter
- LyondellBasell: Moplen HP501H
- LyondellBasell: Polypropen, Homopolymer
- LyondellBasell: Polypropen, Random Copolymer
- LyondellBasell: Polypropen, Impact Copolymer
- 3M: Kategorisering av ytenergi
- U.S. Consumer Product Safety Commission: Leksakssäkerhetsföretagsvägledning