En liten saknad spets, ett svagt sjunkmärke eller en skarp blixtlinje kan göra en spelpjäs oanvändbar även när det mesta av delen ser korrekt ut. Defektnamnet är bara utgångspunkten. Geometri, portplacering, ventilation, material och processinställningar måste granskas tillsammans innan formen eller formningscykeln ändras.
Snabbt svar
Korrigera inte en formsprutningsdefekt från enbart utseende. Markera dess exakta plats, jämför kaviteter och skott, granska sedan CAD, grind, löpare, ventilation, material och processpost. En processjustering kan dölja ett designproblem, medan ett formbyte kan vara onödigt om defekten kommer från instabila formningsförhållanden.
1. Tabell för defektdiagnos
| Defekt | Hur det ser ut | Områden att undersöka | Varför det spelar roll |
|---|---|---|---|
| Kort skott | En spets, tunnvägg eller avlägsen funktion är ofullständig. | Tunna flödesvägar, tveksamhet, grindläge, ventilation, materialflöde och fyllningsinställningar. | Verket kan tappa detaljer, styrka eller funktion. |
| Flash | En tunn oönskad film dyker upp vid en skiljelinje, insats eller utkastarplats. | Formpassning, fastspänning, tryck, temperatur och slitna avstängningsytor. | Blixt kan skapa skarpa kanter och extra trimningsarbete. |
| Diskbänksmärke | En grund fördjupning uppträder nära en tjock region, revben eller boss. | Lokal tjocklek, packning, grindfrysning, materialkrympning och kylning. | Det förändrar den synliga ytan och kan tyda på ojämn kylning. |
| Svetslina | En linje eller färgförändring visas där två flödesfronter möts. | Hål, insatser, flera portar, väggbyten, portens placering och smältfrontens temperatur. | Linjen kan vara kosmetisk eller bli ett svagt område. |
| Brännmärke eller luftfälla | Ett mörkt märke eller ofullständigt område bildas nära slutet av fyllningen. | Avluftning, instängd luft, insprutningshastighet och flödesväg. | Det skadar utseendet och kan försvaga en liten funktion. |
| Warpage | Basen stenar, en platt token lockar eller parningsdrag flyttar sig ur position. | Vägglikformighet, kylbalans, krympning, packning och utkastning. | Delen kanske inte står, staplas eller monteras korrekt. |
| Utstötningsmärke eller deformation | Nålmärken, blekning, dragning eller böjning uppträder efter släppningen. | Draft, textur, underskärningar, ejektorområde, kyl- och släppkraft. | Små bitar kan deformeras även när hålrummet fylls ordentligt. |
AutodesksMoldflow molding-problems indexseparerar defekter efter symptom eftersom problem med liknande utseende kan ha olika orsaker. Den användbara frågan är inte bara "vad är denna defekt?" men "varför visas den på den här platsen och under dessa förhållanden?"
2. Varför små spelpjäser är känsliga
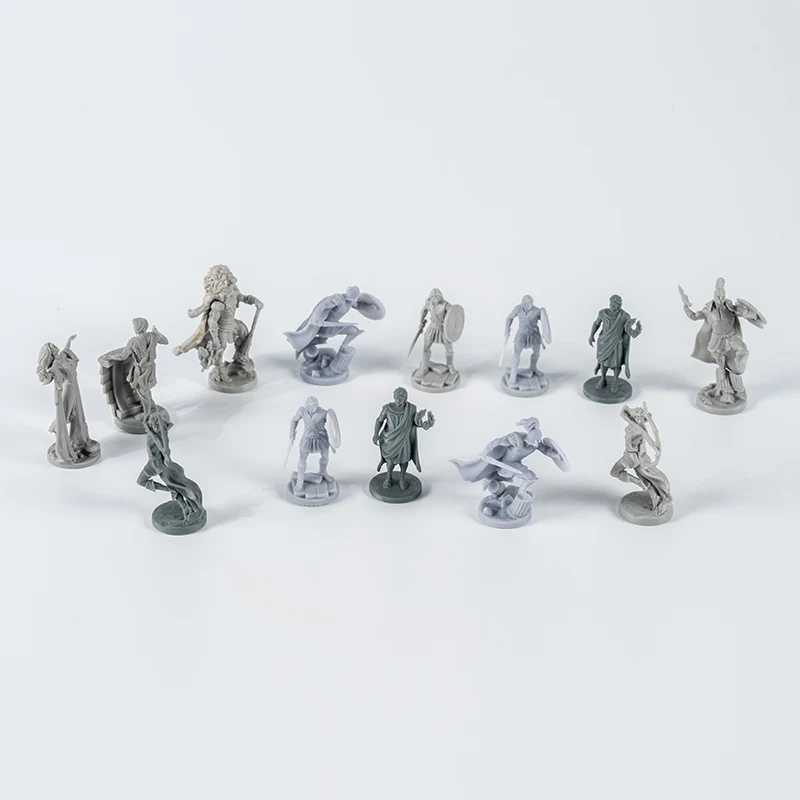
Små bitar kombinerar ofta en tjock bas med tunna dekorativa detaljer. Smält plast kan lätt nå basen men tveka i en smal arm, blad eller upphöjd symbol. Autodesk definierar enkort skottsom ett hålrum som inte fylls eftersom flödet fryser innan alla banor är färdiga. Långa eller komplexa flödesvägar och tvekan i tunna sektioner är listade orsaker.
Kosmetiska ytor skapar ett annat problem. En fördjupning som skulle förbli obemärkt inuti en förvaringsbricka kan vara uppenbar på en bonde eller miniatyr. Autodesk noterar detsjunkmärkenförekommer vanligen vid tjockare sektioner eller motsatta revben, utsprång och inre filéer. Färg och textur påverkar också hur synliga de är.
3. Konstruktionskontroller före verktygsbyten
- Leta efter plötsliga väggtjockleksförändringar och tunga korsningar bakom kosmetiska ansikten.
- Kontrollera att tunna detaljer har en realistisk flödesväg från den föreslagna grinden.
- Kontrollera drag på strukturerade väggar, djupa fickor och små stående detaljer.
- Håll svetslinjer borta från tunna lastbärande delar när grindens placering tillåter.
- Granska basen för kylbalans så att den färdiga biten står platt.
- Ge ejektorstiften tillräckligt med yta för att frigöra delen utan att stansa eller bleka den.
Svetslinjer bildas där flödesvägar möts, ofta runt hål eller efter splittring runt geometri. Autodeskssvetslinjestyrningrekommenderar att de flyttas bort från hållfasthetskänsliga eller mycket synliga områden genom att granska portens läge och väggtjocklek. En grindbyte kan lösa ett problem och skapa ett annat, så hela fyllningsmönstret behöver ses över.
Port, avskiljningslinje, ejektorplatser och kosmetiska zoner bör diskuteras under DFM. DeCAD-förberedelseguide för brädspelspjäserlistar ritningar och utseendeanteckningar som behövs innan citat.
4. Hur man inspekterar prover
Ett enda attraktivt urval visar inte om processen är stabil. Be om märkta delar från varje hålrum och mer än ett gjutintervall. Håll hålighetens identitet när du jämför mått, vikt, färg och defekter.
- Inspektera under konsekvent belysning och använd samma defekta zoner på varje prov.
- Kontrollera tunna spetsar, det sista området som ska fyllas, svetslinjernas placering och portområdet.
- Placera stående bitar på en plan referensyta och testa ihop delarna.
- Registrera kavitetsnummer, material, färg, provdatum och godkänd processrevision.
- Fotografera defekten med skala och markera dess exakta position på ritningen.
För en familjeform, jämför varje komponent som produceras i samma skott. En hålighet kan fyllas tidigt medan en annan tvekar. Guiden tillfamiljeformar kontra separata formarförklarar varför olika former måste dela ett kompatibelt processfönster.
5. Vad ska godkännas innan produktion
Bygg en signerad provstandard kring funktion och utseende. Definiera vilka ytor som är kosmetiska, vilka vittneslinjer som förväntas och vilka defekter som är oacceptabla. Undvik vaga termer som "perfekt yta" eftersom de inte talar om för en inspektör vad han ska mäta eller förkasta.
Ett tillfälligt accepterande av ett synligt märke är inte detsamma som att rätta till dess orsak. Om en avvikelse accepteras för en batch, registrera prov, kvantitet och godkännandeägare så att det inte tyst blir den nya standarden.
- Godkänd materialkvalitet, färg och ytstruktur.
- Gyllene prov eller signerat provset med hålrumsidentifikation.
- Kritiska dimensioner och funktionstester.
- Kosmetiska zoner och regler för defektacceptans.
- Ändringskontrollkrav för form-, material- och processrevisioner.
6. RFQ och DFM checklista
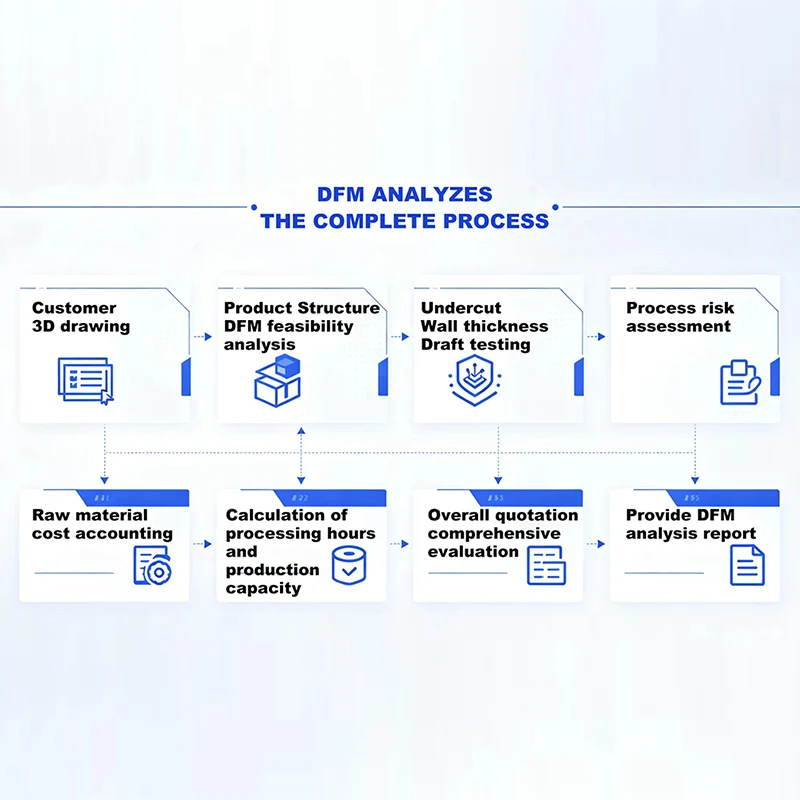
Skicka till leverantören STEP-filer, ritningar, materialriktning, färg, finish, kvantitet och avsedd användning. Markera ömtåliga detaljer, matchande ytor och utseendekritiska ansikten. Be DFM-rapporten att visa den föreslagna grinden, avskiljningslinjen, ejektorerna, djupgående och troliga svetslinjernas placeringar.
KingkesDFM-analys och kostnadsuppskattningstjänstkan granska dessa föremål innan formdesign. För den bredare produktionssekvensen, setillverkningsguide för anpassade brädspelskomponenter.
Se över defektriskerna innan du skär stål
Skicka CAD-filer, material, kvantiteter och kosmetiska krav för en verktygs- och provtagningsgranskning.
Skicka dina projektdetaljer