Tapptryck är vanligtvis den bättre utgångspunkten för en liten fläckfärg på en böjd bonde eller oregelbunden miniatyr. Digital UV-utskrift är ofta starkare för platta polletter, tillbehörspaneler och konstverk med gradienter eller många färger. Den genvägen är användbar, men den räcker inte för produktion. Rätt val beror också på tryckhöjdsvariation, hartskvalitet, fixturdesign, färggodkännande, slitageexponering och hur ofta konstverket ändras.
Snabbt svar
Välj tapptryck när bilden är kompakt, använder en begränsad uppsättning dekorfärger och måste överföras till en krökt, försänkt eller oregelbunden yta. Välj digital UV-utskrift när det utskrivbara området är plant eller kompatibelt med den tillgängliga maskinen, och konstverket behöver fullfärg, gradienter, fina tonala detaljer eller frekventa versionsändringar. Godkänn inte någon av processerna förrän leverantören har tryckt det slutliga konstverket på produktionshartset och godkänt en överenskommen vidhäftnings- och slitageplan.
1. Hur padstryck och UV-digitalt tryck skiljer sig åt
Padstryck överför en etsad tvådimensionell bild från en platta till delen med en flexibel silikondyna. Dynan kan komprimera och rulla över en tredimensionell yta, vilket är anledningen till att processen fungerar bra för små grafik på många krökta eller oregelbundna föremål. Varje tryckt färg behöver normalt sin egen bildplatta, bläckberedning och kontrollerat registreringssteg.[1]
Digital UV-utskrift skickar bläckdroppar direkt från en digital fil till komponenten och härdar det avsatta bläcket med ultraviolett energi. Den tar bort behovet av en separat tryckplåt och stöder fullfärgsbilder, övertoningar och digitala konstverk. Konventionella flatbäddssystem föredrar fortfarande plana eller svagt böjda tryckzoner. Nyare högkastningsutrustning kan tolerera större höjdvariationer, men den praktiska gränsen förblir maskin- och applikationsspecifik.[2]
Kingke listar båda metoderna inom sinUV-utskrift och ytbehandling. Det gör det möjligt att jämföra dekorationsmetoder efter att den gjutna geometrin, materialet och konstverket har granskats tillsammans.
En digital process kan förkorta installationen av konstverk, men den tar inte bort behovet av en stabil fixtur, ytförberedelse, bläckkompatibilitet, härdningskontroll eller provgodkännande. Tapputskrift har mer fysisk inställning, men det kan ge ett renare resultat på en svår form.
2. Matris för tapptryck vs UV-utskrift
| Beslutsfaktor | Tapptryck | UV digitalt tryck | Vad köparen ska kontrollera |
|---|---|---|---|
| Delens geometri | Väl lämpad för små grafik på många böjda, försänkta och oregelbundna delar. | Bäst på plana eller kontrollerade ytor; användbar krökning beror på skrivaren och fixturen. | Begär en granskning av utskriftsområdet på den faktiska 3D-modellen eller det gjutna provet. |
| Typ av konstverk | Stark passform för logotyper, symboler, siffror och enfärgade dekorfärger. | Stark passform för CMYK-konstverk, gradienter, texturer och fina tonala förändringar. | Skicka in den slutliga produktionsfilen, inte bara en rendering. |
| Färguppbyggnad | Varje färg separeras och registreras genom inställningen för tapptryck. | Flera processfärger kan skrivas ut från en digital konstfil; vitt och lacklager kan finnas tillgängliga. | Godkänn opacitet, färgsekvens och utseende på den slutliga basfärgen. |
| Byten | Konstverksändringar kan kräva nya tallrikar och fräscha inställningar. | Digitala filer gör versionsändringar och blandade konstverk lättare att hantera. | Definiera antalet SKU:er och konstverksrevisioner i offerten. |
| Stora återkommande beställningar | Kan vara effektivt för stabil, repeterbar grafik efter installation. | Kan även skalas, men genomströmningen beror på täckning, pass, fixturkapacitet och utskriftsläge. | Jämför citerade cykelantaganden, arbete och risk för avvisad del. |
| Små eller versionerade beställningar | Platt- och färginställning kan representera en större del av jobbet. | Undviker ofta plåttillverkning och hanterar byte av filer lättare. | Fråga efter det totala priset för dekorerade delar, inte bara tryckpriset. |
| Upphöjda eller infällda funktioner | Dynan kan anpassa sig till blygsamma egenskaper om åtkomst och deformation kontrolleras. | Höjdförändringar kan ändra droppplacering och skärpa. | Markera utskriftsgränsen och minsta avstånd från kanter eller relief. |
| Varaktighet | Ingen av processerna vinner med namn. Bläck, substrat, förbehandling, härdning, täckning och användningsförhållanden styr resultatet. | Godkänn vidhäftning och slitage på produktionsekvivalenta prover. | |
Matrisen ger en första riktning, inte en slutlig processfrigivning. En grund rund pollett och en lång bonde kan bära samma ikon, men de uppvisar olika överförings- och fixturproblem. Behandla varje komponent som en separat tryckyta innan du kombinerar den till en offert.
3. Geometrin avgör vad konstverket kan bli
Produktionsfrågan är inte om hela komponenten är krökt. Det är om den avsedda utskriftszonen stannar inom processfönstret. En bonde kan ha en liten, nästan platt bas även om dess kropp är kraftigt böjd. En pollett kan se platt ut men innehålla en upphöjd kant som blockerar ett skrivhuvud eller hindrar en dyna från att rulla rent.
För padsutskrift, kontrollera padens väg
Silikonkudden måste ta upp bilden, nå utskriftsområdet och släppa ut bläcket utan att glida eller fånga in luft. Djupa urtag, vassa väggar och närliggande utsprång kan förhindra full kontakt. En mycket mjuk dyna kan anpassa sig till formen men förvränga bilden. En hårdare dyna kan hålla detaljer bättre men misslyckas med att nå ytan. Leverantören bör välja dynans form och hårdhet efter att ha granskat komponenten, inte från enbart konstverksstorlek.
Flerfärgsgrafik lägger till ytterligare en begränsning. Fixturen måste återställa delen till samma position för varje färg. På en liten böjd bit kan ett litet rotationsfel visas som en synlig färgfelregistrering nära en kant eller textrad.
För UV-utskrift, kartlägg höjdvariation över bilden
Placeringen av bläckstråledroppar ändras när ytan rör sig bort från skrivhuvudet. Krökning kan mjuka upp kanter eller förvränga en bild eftersom olika delar av grafiken sitter på olika höjd. Utrustning utformad för större strålavstånd kan utöka det användbara området, men den förmågan måste bekräftas för det specifika kravet på skrivare, bläck och kvalitet.[2]
Be leverantören visa utskriftsgränsen på 3D-modellen. Om bilden korsar en avfasning, en ribba eller ett rundat hörn, dela in den i zoner eller flytta den innan provtagning. Denna enkla överlagring förhindrar att konstteamet godkänner en layout som maskinen inte kan reproducera skarpt.
4. Matcha processen med konstverket, inte modellen
En renderad bild kan göra en liten grafisk look lätt. Produktionskonstverk måste svara på svårare frågor: Är färgen solid eller tonal? Behöver den en vit underrede? Hur nära sitter den en kant? Vilken riktning är "upp" efter att delen går in i fixturen? Går det fortfarande att skriva ut en liten linje efter att bilden följer en kurva?
Välj tapptryck för kontrollerad dekorfärgsgrafik
Tapptryck är ett praktiskt alternativ för kompakta logotyper, ikoner, siffror, ögon och upprepade symboler. Fläckfärgsbläck kan förberedas mot godkända färgreferenser, men en andra eller tredje färg ökar installations- och registreringsarbetet. Tunna luckor, omvänd text och fina konturer behöver ett produktionsbevis eftersom den etsade plattan, paddeformationen och färgöverföringen alla påverkar den slutliga kanten.
Välj digital UV-utskrift för konstverk i kontinuerliga toner
UV digitalt tryck är vanligtvis den bästa kandidaten för gradienter, fotografiska detaljer, strukturerade bakgrunder och bilder byggda av många färger. Det gör också versionerade konstverk enklare. Ett spel kan använda samma symbolkropp med olika karaktärsporträtt eller resurssymboler utan att skapa en separat fysisk platta för varje bild.
Fullfärg garanterar inte en matchning till en tryckt kartong eller gjuten Pantone-del. CMYK-konstverk, vitt bläck, lack, substratfärg och glans påverkar alla utseendet. Godkänn den dekorerade delen bredvid relevant förpackning och gjutna komponenter under överenskomna visningsvillkor. Bedöm inte resultatet endast från en monitor.
Hartset ger basfärgen. Bläck lägger till ett andra färgsystem ovanpå. Registrera båda godkännandena, inklusive hartskvalitet, ytstruktur, konstverksrevision, bläcksystem och alla vita eller klara lager.
5. Material och ytbehandling kan vända valet
En process som skriver ut bra på en plast kan misslyckas på en annan. Ytenergi, mögelsläpp, textur, kontaminering och tillsatser påverkar hur bläcket väter och förankrar delen. Polypropen och polyeten är plaster med låg ytenergi, vilket gör vätning och bindning svårare än på många tekniska plaster.[3]
Det betyder inte att PP inte kan dekoreras. Det betyder att produktionssystemet kan behöva en kompatibel bläck, primer, flambehandling, coronabehandling eller annat validerat förberedelsesteg. Den exakta vägen beror på hartskvaliteten och bläckleverantören. Kingkes guide tillABS kontra PP för brädspelskomponenterförklarar varför underlaget ska väljas med tanke på dekoration och funktion.
Ytbehandling är en kontrollerad process, inte en engångsräddning. Anteckna behandlingsmetod, inställningar och tillåten fördröjning innan utskrift. Kontrollera vidhäftningen igen om hartskvalitet, färgämne, mögelsläpp, struktur eller bläck ändras. Ett prov tillverkat av ett oidentifierat prototypmaterial kan inte godkänna produktionskombinationen.
Olja, damm, silikonkontamination och överskott av mögelsläpp kan minska vidhäftningen utan att skapa en synlig formdefekt. Definiera regler för rengöring och delhantering innan det första dekorerade provet.
6. Jämför total installations- och övergångskostnad
Utskrift av block kräver plattor, kuddar, bläckberedning, färginställningar och registrering. När installationen är stabil kan den passa upprepade beställningar med samma kompakta konstverk. Digital UV-utskrift tar bort den etsade plåten och kan ändra konstverk genom produktionsfilen, vilket ofta hjälper projekt med kortare upplagor, flera SKU:er eller frekventa visuella revisioner.[1]
Det finns ingen tillförlitlig universell beställningskvantitet där en process blir billigare. Överkorsningen ändras med bildarea, färgantal, antal sidor, fixturkapacitet, bläcktäckning, utskriftspass, operatörstid, avvisningsfrekvens och hur många konstverksversioner som delar samma gjutna del.
För en användbar kostnadsjämförelse, be båda processerna att citera samma projektdefinition:
- Samma gjutna komponent och hartskvalitet.
- Samma konstverksstorlek, sidor, färger och täckning.
- Samma orderkvantitet och antal SKU:er.
- Samma vidhäftnings-, utseende- och slitagekrav.
- Samma inspektion, packning och utbytesantaganden.
- Separera engångsinstallationskostnader från återkommande enhetskostnader.
Ett lägre tryckpris kan försvinna om processen kräver extra hantering, fler kasserade komponenter eller en separat skyddsbeläggning. Jämför den färdiga godkända komponenten, inte maskinhastigheten.
7. Godkänn vidhäftning och slitage med en skriftlig testplan
"Raptålig" är inte en acceptansstandard. Den identifierar inte kontaktmaterial, kraft, antal slag, konditionering, inspektionsmetod eller felgräns. En bra godkännandeplan börjar med hur spelare och packare kommer att hantera komponenten, och sedan förvandlar den användningen till repeterbara kontroller.
| Risk | Praktisk provkontroll | Vad som ska spelas in | Vanligt misstag |
|---|---|---|---|
| Initial vidhäftning | Använd en överenskommen tejp- eller tvärsnittsmetod endast när det passar bläckfilmen och delens geometri. | Konditioneringstid, skärningar, tejp, borttagningsmetod, plats och betyg. | Att ringa vilket kontorsband som helst för ett ASTM-test. |
| Hantering av nötning | Gnid eller cykla det tryckta området med ett definierat kontaktmaterial och belastning som återspeglar användningen. | Kontaktmaterial, kraft, cykler, väg, slutpunkt och visuell standard. | Jämföra prover som testats med olika dukar eller tryck. |
| Kantlyft | Inspektera utskriftskanterna nära hörnen, upphöjda kanter och böjningsområden efter konditionering. | Delorientering, förstoring och tillåtet kantförhållande. | Inspekterar endast mitten av bilden. |
| Rengöringsexponering | Använd endast rengöringsmedel och kontakttid som är relevanta för produktinstruktionerna. | Kemikalie, koncentration, uppehållstid och antal cykler. | Använder ett odefinierat påstående om "kemisk resistens". |
| Montering och packning | Kör tryckta delar genom den riktiga staplingen, packningen, brickan eller monteringssekvensen. | Packstil, kontaktpunkter, transitsimulering och observerad överföring. | Godkännande av lösa prover som aldrig rör angränsande delar. |
ASTM D3359 diskuteras vanligen för tejpvidhäftning, men dess publicerade räckvidd är för relativt formbara beläggningar på metalliska substrat. ASTM noterar också gränser när metoden används på plast och säger att operatörsteknik, tejpbeteende och avdragningsförhållanden påverkar resultaten.[4]Om en köpare och leverantör använder det till en speldel av plast bör de komma överens om tillämplighet och tillvägagångssätt istället för att behandla standardnumret som en fullständig specifikation.
ASTM D4060 utvärderar beläggningsnötning på en plan, styv yta med en Taber Abraser.[5]Det kan hjälpa till med lämpliga platta exemplar, men det kanske inte representerar en liten böjd bonde eller en symbolisk kant. För många spelkomponenter är ett dokumenterat produktspecifikt gnidnings- och hanteringstest mer representativt. Godkännandekriterierna måste fortfarande överenskommas innan prover görs.
8. Startrekommendationer per komponenttyp
Dessa rekommendationer begränsar försöksplanen. De ersätter inte ett tryckt produktionsprov.
Bönder och formade spelpjäser
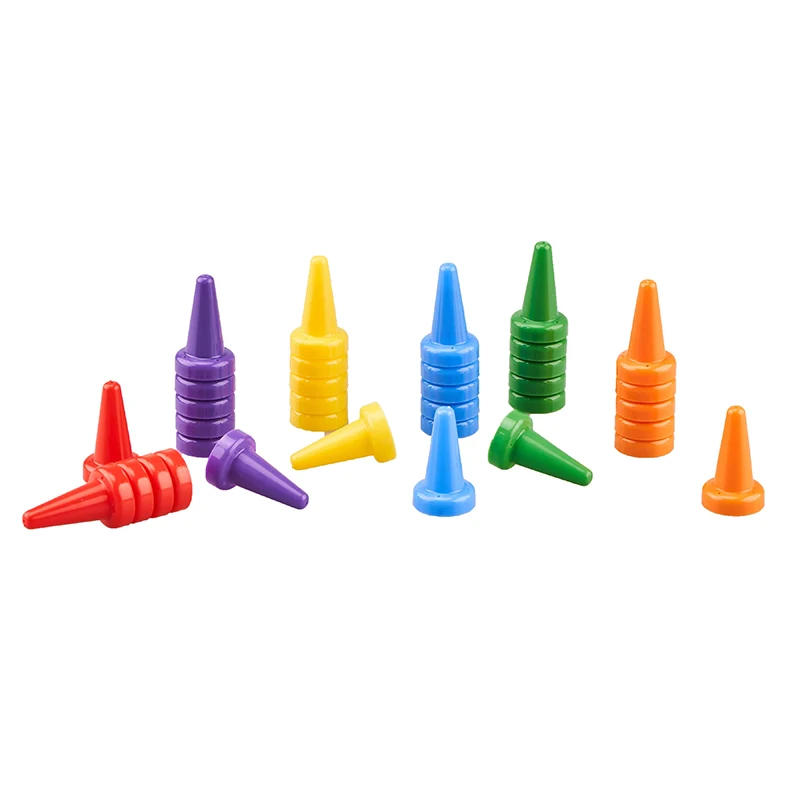
För en liten ikon, nummer eller ansikte påbrädspelsbönder i plast, är tapptryck ofta den första processen att utvärdera. Dess formbara dyna kan nå ett kompakt område på en rundad form. Om bonden har en platt bas eller panel och designen behöver tonal färg, kan ett UV-test också vara rimligt.
Platta polletter och markörer
Plastpolletterär starka UV-digitala kandidater när de har ett brett platt ansikte och flera konstverksvarianter. Kontrollera upphöjda fälgar, kantfasningar och tokens planhet innan du ställer in det utskrivbara området. Tapputskrift kan fortfarande vara effektivt för en enkel enfärgsikon som upprepas under en stabil produktionskörning.
Kuber, block och tillbehörspaneler
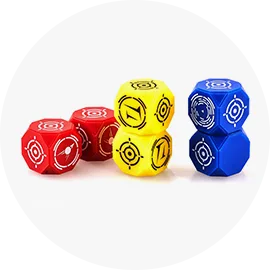
Platta ansikten görplastkuber för bordsspeloch tillbehörspaneler som är lämpliga för UV-utvärdering, speciellt när varje ansikte bär fullfärgs- eller versionskonstverk. Fixturen måste orientera delen konsekvent, och varje ytterligare sida lägger till hantering. Tapptryck kan vara konkurrenskraftigt för en liten solid symbol på en eller två ytor.
Miniatyrer och actionfigurer
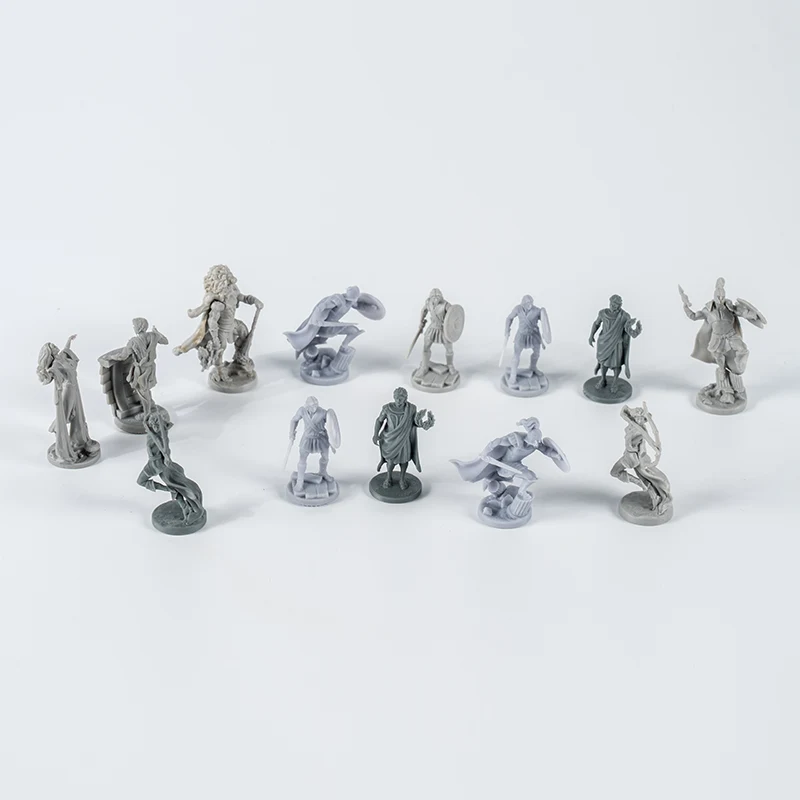
A liten actionfigur i plastkan innehålla djupa urtag, underskärningar och plötsliga höjdförändringar. Tygtryck kan nå utvalda ansikts- eller kostymdetaljer, men leverantören måste kontrollera åtkomst, dynans deformation och fixturens repeterbarhet. En komplex figur är sällan en kontinuerlig tryckbar yta.
Korthållare, brickor och höljen
Stora platta märkeszoner påbrädspelskorthållare, brickor eller förvaringshöljen kan passa UV-digitaltryck. För ett stort upprepat enfärgat märke på ett plant område kan screentryck också förtjäna ett citat. Kingkesscreen- och tapptryckningstjänstsidan täcker båda de analoga vägarna.
9. Anbudsförfrågan och checklista för godkännande
En tryckoffert är endast jämförbar när leverantören kan se del, konstverk och godkännandemål. Inkludera dekorationsbrevet med den gjutna delen RFQ istället för att lägga till tryck efter att verktyget har godkänts.
- STEG-fil och ritning för varje utskriven komponent.
- Slutlig hartsfamilj, exakt produktionskvalitet när den väljs och gjuten basfärg.
- Vektorkonstverk för dekorfärger och original högupplösta filer för rasterbilder.
- Ett PDF-placeringsprov med mått, orientering och utskriftsgräns.
- Namngivna färgreferenser, vit underrede, klarlack eller glanskrav.
- Orderkvantitet, SKU-antal, konstverksvarianter och förväntat upprepningsmönster.
- Kosmetiska zoner, registreringsförväntningar och tillåtet kantskick.
- Rengörings-, ytbehandlings-, bläck- och härdningsjournaler krävs för godkännande.
- Vidhäftnings-, gnidnings-, hanterings-, monterings- och packningstest med skriftliga godkända kriterier.
- Gyllene prov, konstverksrevision och förändringskontrollägare.
DeDFM-analys och kostnadsuppskattningstjänstkan granska gjuten geometri och dekorationsåtkomst innan verktygsdesignen låses. För projekt med flera plastdelar, desto bredarebrädspelskomponenter i plastsortimentet hjälper till att identifiera vilka delar som kan dela ett material, finish eller utskriftsarbetsflöde.
Behåll ett signerat dekorerat prov, det slutliga konstverket, revideringen av den gjutna delen, hartskvalitet, ytbehandling, bläcksystem, härdningsmetod, testprotokoll och godkänt förpackningsarrangemang. Om någon kontrollerad artikel ändras, se över vilka godkännandetester som måste upprepas.
10. Vanliga frågor
Är tapptryck alltid bättre för böjda brädspelspjäser?
Nej. Padstryck är en stark utgångspunkt för en liten grafik på en krökt eller oregelbunden del eftersom silikondynan formar sig efter ytan. Modern UV-utrustning kan hantera en viss krökning, men det användbara utskriftsområdet beror på maskinen, avstånd mellan huvud och del, fixtur och önskad skärpa. Ett tryckprov på produktionsgeometrin är det säkraste beslutet.
Är UV-utskrift mer hållbart än tapptryck?
Ingen av processerna är automatiskt mer hållbara. Slitage beror på hartskvalitet, yttillstånd, förbehandling, bläcksystem, härdning, utskriftsplats och hantering. Jämför dekorerade prover med samma överenskomna vidhäftnings- och slitagetester istället för att välja enbart efter processnamnet.
Kan brädspelsdelar av polypropen skrivas ut?
Ja, men polypropen är en plast med låg ytenergi. Den slutliga hartskvaliteten kan behöva behandling, primer eller ett kompatibelt bläcksystem. Godkänn vidhäftning på gjutet produktionsmaterial och kontrollera tiden mellan behandling och tryckning när processen kräver det.
Vilka konstfiler ska tillhandahållas för tryckta speldelar?
Tillhandahåll redigerbara vektorgrafik för dekorfärgsgrafik när det är möjligt, den ursprungliga högupplösta rasterfilen för bilder med kontinuerliga toner, ett PDF-placeringsbevis, namngivna färger, dimensioner och orientering. Håll dekorativa konstverk åtskilda från 3D CAD-filen och identifiera den synliga utskriftsgränsen på den faktiska delen.
Kan ett brädspel använda både blocktryck och UV-utskrift?
Ja. Ett projekt kan använda tapptryck för böjda bönder och UV digitalt tryck för platta polletter eller tillbehörspaneler. Granska det kombinerade färgutseendet, hanteringskraven, provtagningsplanen och förpackningssekvensen så att båda processerna passar ett godkännandesystem.
Välj utskriftsprocessen innan du godkänner verktyget
Skicka 3D-filer, harts, konstverk, kvantiteter och slitagekrav för en formnings- och dekorationsgranskning.
Skicka dina projektdetaljerKällor
- Bläckkoppar: Padstryck vs UV digitaltryck
- Bläckkoppar: Utmaningarna med bläckstråleutskrift på krökta ytor
- 3M Science of Adhesion: Kategorisering av ytenergi
- ASTM International: ASTM D3359-23, standardtestmetoder för bedömning av vidhäftning med tejptest
- ASTM International: ASTM D4060-25, standardtestmetod för nötningsbeständighet hos organiska beläggningar av Taber Abraser